


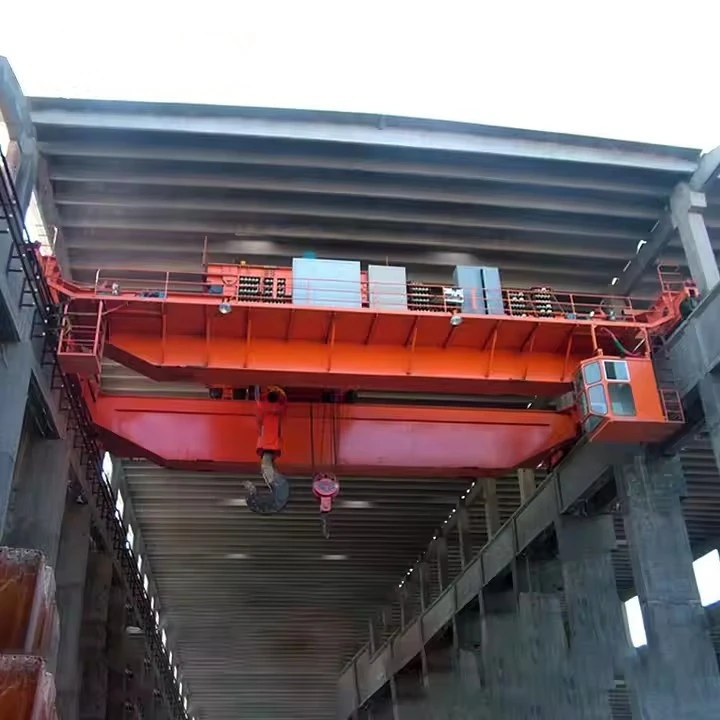


Qd-mallin kaksoispalkkisiltanosturit
Tuotteen kuvaus
Mikä on QD-mallin kaksoispalkkisiltanosturi?
"QD" on malliluokitus alun perin Kiinan nosturiteollisuudesta, jossa "Q" tarkoittaa "siltanosturia" (Qiao Shi Qi Zhong Ji) ja "D" tarkoittaa "kaksoispalkkia" (Shuang Liang). Nämä ovat kestäviä, huippu{1}}toimivia nostureita, jotka on suunniteltu raskaisiin-teollisiin sovelluksiin, joissa vaaditaan suurta kapasiteettia, pitkiä jänneväliä ja tarkkaa käsittelyä.
Niille on tunnusomaista niiden kaksi pääpalkkia, jotka kulkevat sillan pituudella ja tarjoavat ylivoimaisen lujuuden ja jäykkyyden verrattuna yksipalkkinostureihin.
Ominaisuudet ja edut
Suuri kapasiteetti:Suunniteltu raskaaseen{0}}käyttöön (luokka D, E tai F), joiden vakiokapasiteetti vaihtelee5 tonnista yli 550 tonniin.
Pitkät jännevälit:Kaksoispalkkirakenne tarjoaa poikkeuksellisen jäykkyyden, mikä mahdollistaa paljon pidemmät sillan jännevälit (yli 30 metriä/100 jalkaa) ilman liiallista taipumaa (vauma).
Korkeampi koukun korkeus:Vaunu kulkee palkkien päällä, mikä maksimoi käytettävissä olevan nostokorkeuden nosturin rakenteen alla verrattuna ali{0}}käyviin (yksipalkeisiin) nostureihin.
Kestävyys ja jäykkyys:Laatikon palkkirakenne tarjoaa erinomaisen vääntymisen ja taipumisen kestävyyden varmistaen tasaisen ja tarkan kuormanhallinnan.
Monipuolisuus:Voidaan varustaa erilaisilla nostimilla, magneeteilla, tarhoilla tai muilla --koukkulaitteilla tietyille materiaaleille (teräs, puutavara, irtotavarat).
Räätälöinti:Vaikka QD-nosturit ovat vakiomallisia, ne ovat erittäin muokattavissa jännevälin, nostokorkeuden, nopeuden ja ohjausvaihtoehtojen suhteen.
QD vs. muut yhteiset standardit
On hyödyllistä ymmärtää, miten QD vertautuu muihin yleisiin nimityksiin:
| Ominaisuus | QD-malli (Kiinan standardi) | FEM / DIN (eurooppalainen standardi) | CMAA (American Standard - Class D) |
|---|---|---|---|
| Suunnittelufilosofia | Kestävä, kustannustehokas{0}}, laajasti saatavilla | Tarkkaa suunnittelua, korkeat{0}}käyttöjaksot | Raskaaseen{0}}käyttöön keskittyvä teollisuus |
| Palkin tyyppi | Pääosin valmistettu laatikkopalkki | Laatikkopalkki tai ristikkopalkki | Laatikkopalkki tai muunnetut palkkimallit |
| Nostimen tyyppi | Käyttää usein standardoituja "QD"-moduulinostimia | Käyttää usein integroituja tai eurooppalaisia{0}}nostimia | Käyttää usein Yhdysvalloissa{0}}valmistettuja nostoja (esim. CM Lodestar) |
| Ohjaus | Riipus on hyvin yleinen; radiokaukosäädin on vaihtoehto | Radiokaukosäädin ja ohjaamo ovat hyvin yleisiä | Kaikki vaihtoehdot yhteisiä; usein räätälöity sovelluksen mukaan |
| Saatavuus | Erittäin yleinen maailmanlaajuisesti kilpailukykyisen hinnoittelun vuoksi | Yleistä eurooppalaisissa projekteissa ja korkeatasoisissa{0}}laitoksissa | Yleistä Pohjois-Amerikassa ja Yhdysvaltojen{0}}johtamissa projekteissa |
Ydinkomponentit: Laakeri, Vaihteisto, Moottori, Pumppu
Alkuperäpaikka: Henan, Kiina
Takuu: 1 vuosi
Paino (KG): 2000 kg
Video lähtevä-tarkastus: Mukana
Koneen testausraportti: Toimitettu
Suunnittelu: Kaksoispalkki
Tehokkuus: korkea hyötysuhde
Toimintanopeus: Nopea toiminta
Vakaus: Anti{0}}heilahdustoiminto
Väri: Valinnainen
Virtalähde: 110V/220V/230V/380V/440V, räätälöity
Etäisyys: 7,5-31,5 m

Kuvat ja komponentit
Tietenkin. Tässä on yksityiskohtainen erittely QD-mallin kaksoispalkkisiltanosturin osista tärkeimpien rakenteellisten ja toiminnallisten järjestelmien mukaan.
Tämä perustuu edelliseen yleiskatsaukseen ja antaa sinulle selkeän-osittain-ymmärryksen.
1. Sillan rakenne (pääliikekehys)
Tämä on ensisijainen rakenne, joka kulkee rakennuksen pituudella (kiitotietä pitkin).
Pääpalkit (2):Kaksi ensisijaista, vaakasuoraa kantavaa{0}}palkkia, jotka kulkevat yhdensuuntaisesti kiitotien kanssa. QD-malleissa nämä ovat lähes aina hitsattuja laatikkopalkkeja, jotka tunnetaan suuresta lujuudestaan ja jäykkyydestään, mikä minimoi taipumisen (vajoamisen) raskaan kuormituksen aikana.

Päätykuorma-autot (2):Tukevat kokoonpanot sillan molemmissa päissä, jotka liittyvät pääpalkkiin. Jokainen päätetrukki taloa:
Pyörät:Tyypillisesti kaksi tai useampi kaksoislaipallinen{0}}pyörä, jotka kulkevat kiitotien kiskoilla.
Akselit ja laakerit:Pyörien tukemiseen.
Käyttömoottori(t):Yksi tai useampi moottori koko sillan kuljettamiseksi kiitotiellä (pitkä liike).
Alennusvaihteet:Moottorin suuren nopeuden vähentämiseksi vaadittuun pyörän vääntömomenttiin.
Jarrut:Yleensä automaattinen vikaa{0}}turvallinen jarru käyttömoottorissa.
 |
 |
2. Vaunu ja nostoyksikkö
Tämä yksikkö liikkuu sillan leveyden poikki (pääpalkkien päällä) ja suorittaa varsinaisen noston.
Vaunun runko:Jäykkä runko, joka kantaa nostimen ja liikkuu pääpalkkien päälle asennettuja kiskoja pitkin.
Kärryn ajo:Koostuu moottorista, vaihteistosta, jarruista ja pyöristä, jotka liikuttavat vaunua edestakaisin (ristiliike).
 |
 |
Nostoyksikkö:Ytimen nostolaite. QD-nosturissa tämä on tyypillisesti standardoitu QD{1}}-tyyppinen sähköinen vaijerilistin, joka itsessään koostuu:
Nostimen moottori:Tehostaa nostoa ja laskua.
Rumpu:Sylinterimäinen kokoonpano, jonka ympärille vaijeri on kierretty.
Vaijeri:Erittäin vahva{0}}kaapeli, joka nostaa.
Koukkulohko:Köyden päässä oleva kokoonpano, joka sisältää koukun, pyörät (hihnapyörät) ja usein kuormanrajoittimen.
Vaihteisto:Vähentää moottorin nopeutta haluttuun nostonopeuteen.
Jarrut:Useita jarruja (yleensä ensisijainen mekaaninen jarru ja hätäkuormajarru) turvallista käyttöä varten.
Jäähdytysjärjestelmä:Monet QD-nostimet on pakotettu{0}}jäähdytetty itsenäisellä tuulettimen moottorilla, jotta ne selviävät raskaasta-käyttöjaksosta ilman ylikuumenemista.

3. Kiitotiejärjestelmä (kiinteä tukirakenne)
Tämä on rakennuksen rakenteeseen asennettu kiinteä infrastruktuuri.
Kiitotien palkit:Tyypillisesti raskaat-leveä-laippa (I-palkit) tai mittatilaustyönä valmistetut-laatikkopalkit, jotka on kiinnitetty turvallisesti rakennuksen pylväisiin tai vapaasti seisoviin tukipilareihin.
Kiitotien kiskot:Tarkkuusteräskiskot (esim. ASCE-, KRUPP- tai DIN-standardit), jotka on pultattu tai hitsattu kiinni kiitotien palkkeihin. Nosturin päätypyörät kulkevat näillä kiskoilla.
Kiskoklipsit / kiinnikkeet:Kiinnitä kisko kiitotien palkkiin.
Loppupysähdykset/puskurit:Fyysiset esteet kiitotien äärimmäisissä päissä estämään nosturia yli-liikkumasta ja suistumasta kiskoilta.

4. Sähköjärjestelmä ja säätimet
Nosturin hermojärjestelmä, joka tarjoaa voimaa ja komentoa.
Päävirtalähde:Toimitetaan kautta:
Feston-järjestelmä:Kaapelin{0}}kannatinjärjestelmä joustavalla nauhakaapelilla, joka käpristyy ja avautuu nosturin liikkuessa.
Kapellimestari (suljettu rata):Sarja eristettyjä tankoja asennettuna kiitotielle. Nosturin keräilijät liukuvat näitä tankoja pitkin ottamaan virtaa. Parempi pitkille matkoille ja voimakkaille virtauksille.
Ohjausjärjestelmä:
Pendant Control Station:Riippuva, painonappilaatikko (riipus), jolla käyttäjä ohjaa kaikkia nosturin toimintoja. Se liitetään vaunun mukana liikkuvalla festoonilla tai joustavalla kaapelilla.
Radion kaukosäädin:Langaton lähetin, jonka avulla käyttäjä voi ohjata nosturia lattiasta täysin liikkumattomasti ja optimaalisella näkyvyydellä. Tämä on erittäin suosittu ja turvallinen vaihtoehto.
Ohjaamon ohjaus:Sillalle tai vaunuun asennettu ohjaamo, joka sisältää kaikki ohjausvivut/painikkeet.


Ohjauspaneeli / paneelilaatikko:Sisältää kontaktorit, ylikuormitusreleet, taajuusmuuttajat (VFD:t - tasaiseen nopeuden säätöön), muuntajat ja ohjelmoitavan logiikkaohjaimen (PLC), jotka hallitsevat kaikkien moottoreiden tehoa ja logiikkaa.
Rajakytkimet:Kriittiset turvaanturit, jotka katkaisevat tehon matkan rajoissa.
Päänostimen ylärajakytkin:Estää ylikelauksen ja "kahden{0}}eston".
Lopeta matkan rajakytkimet:Sekä silta- että vaunuajoon, estämään törmäykset pääterajoittimiin.

5. Turvalaitteet (integroitu kauttaaltaan)
Kuormanrajoitin/Ylikuormitusrajoitin:Kriittinen anturi (usein mekaaninen tai elektroninen), joka estää nosturia nostamasta kuormaa yli nosturin nimelliskapasiteetin (yleensä 110 % kapasiteetista).
Hätäpysäytys (E-Stop):Sieni{0}}päänäppäimet riipuksessa ja usein maanpinnan tasolla katkaisemaan kaiken virran nosturin moottoreilta välittömästi.
Tuulimittari ja tuulensuoja-järjestelmä:Ulkona asennetuissa nostureissa tämä mittaa tuulen nopeutta ja voi lukita nosturin liikkeen, jos tuulet muuttuvat vaarallisiksi.
Varoituslaitteet:Pyörivät majakkavalot ja äänihälyttimet (torvet/summerit) varoittaakseen henkilöstöä ennen nosturin liikkumista.

Luonnos

Pääasiallinen tekninen

Edut
QD Double Barder -siltanosturien edut
QD-kaksoispalkkinosturit on suunniteltu suorituskykyä ja kestävyyttä varten vaativissa ympäristöissä. Niiden edut johtuvat niiden vankasta suunnittelusta ja standardoinnista.
1. Suuri kuormituskyky ja raskas-suorituskyky
Ydin etu:Niiden ensisijainen vahvuus on kyky käsitelläerittäin raskaita kuormia, tyypillisesti alkaen5 tonnia 550 tonniin tai enemmän.
Miksi:Kaksoispalkkilaatikkorakenne tarjoaa valtavan rakenteellisen eheyden ja taipumisen ja vääntymisen, joten ne sopivat ihanteellisesti luokan D (raskas-käyttö), E (vakava-käyttö) ja F (jatkuva kova{2}}käyttö) huoltojaksoihin.
2. Pitkä jänneväli
Ydin etu:Ne voivat toimia tehokkaasti ylipitkät jännevälit (yli 30 metriä/100 jalkaa)kiitotien kiskojen välissä.
Miksi:Kaksi palkkia vähentävät merkittävästi sillan taipumista (luopumista) verrattuna yksittäiseen palkkiin. Tämä varmistaa tasaisen ja vakaan toiminnan myös siirrettäessä raskaita kuormia leveän lavan poikki.
3. Koukun enimmäiskorkeus ja välys
Ydin etu:Huippu{0}}juokseva vaunumalli tarjoaaylivoimainen koukun korkeus.
Miksi:Koska vaunu kulkee palkkien päällä, palkkien alla ei ole nosturirakennetta. Tämä hyödyntää koko käytettävissä olevan rakennuksen korkeuden, mikä mahdollistaa kuormien nostamisen korkeammalle, mikä on kriittistä tiloissa, joissa korkeustila on rajoitettu.
4. Poikkeuksellinen kestävyys ja jäykkyys
Ydin etu:Hitsattu laatikkopalkkirakenne tarjoaa erinomaisen jäykkyyden ja pitkäikäisyyden.
Miksi:Suljetun -laatikon rakenne kestää erittäin hyvin vääntöjännitystä (kiertymistä) ja pystysuuntaista taipumaa. Tämä johtaa tasaisempaan ajoon, pienempään kuorman heilautukseen ja pidempään käyttöikään jopa ankarissa teollisuusympäristöissä.
5. Monipuolisuus ja mukauttaminen
Ydin etu:Ne voidaan varustaa laajalla valikoimalla alla olevia--koukkulaitteita ja räätälöidä erityistarpeisiin.
Miksi:Vahva rakenne tukee apunostimia (kevyemmille kuormille), teräsmagneettijärjestelmiä, bulkkimateriaalien kouraita, rotaattoreita, tyhjiönostimia ja muita erikoistyökaluja. Kantavuus, nosto, nopeus ja ohjaus voidaan räätälöidä.
6. Parempi vaunun suorituskyky
Ydin etu:Vaunu kulkee leveällä, vakaalla kiskolla palkin päällä, mikä mahdollistaasuuremmat ajonopeudet ja tarkempi kuorman sijoitus.
Miksi:Suunnittelu tukee tehokkaampia vaunun käyttömoottoreita ja tarjoaa paremman pidon ja suuntauksen kuin alle ripustetut vaunut.
7. Turvallisuus ja luotettavuus
Ydin etu:Suunniteltu ja valmistettu kansainvälisten turvallisuusstandardien (kuten ISO, FEM) mukaisesti.
Miksi:Niissä on vakiona tärkeitä turvaominaisuuksia, kuten ylikuormitusrajoittimet, hätäpysäytykset, rajakytkimet kaikille liikkeille ja turvalliset jarrujärjestelmät. Niiden luontainen vakaus minimoi kuorman heilahteluihin liittyvät riskit.
8. Kustannustehokkuus-raskasnostossa
Ydin etu:Vaikka alkuinvestointi on suurempi kuin yksipalkkinosturi, ne tarjoavat apienemmät kokonaiskustannukset raskaissa{0}}sovelluksissa.
Miksi:Niiden kestävyys vähentää ylläpitokustannuksia ja seisokkeja. Niiden tehokkuus ja luotettavuus parantavat työnkulun tuottavuutta käsittelemällä töitä, jotka muuten vaatisivat useita laitteita.
Sovellus:
QD Double Barder -siltanosturien sovellukset
Nämä nosturit ovat raskaan teollisuuden työhevosia. Löydät ne kaikkialta, missä tarvitaan vankkaa, luotettavaa ja tehokasta nostoa.
| Toimiala / ala | Erityinen sovellus | Miksi QD-nosturi on oikea valinta |
|---|---|---|
| Teräs & Metalli | Terästehtaat, valmistusliikkeet, valimot. Kelojen, levyjen, levyjen, raaka-aihioiden ja valmiiden rakenteiden käsittely. | Suuri kapasiteetti tarvitaan suurille painoille. Kestää sulan lämmön ja ankaria olosuhteita. Käytetään usein sähkömagneettien tai C-koukkujen kanssa. |
| Sähköntuotanto | Vesi-, ydin- ja lämpövoimalat. Turbiinien, generaattorien, roottoreiden ja muuntajien asennus/huolto. | Äärimmäistä tarkkuutta ja erittäin suurta kapasiteettia (usein 100+ tonnia) tarvitaan kriittisiltä, arvokkailta komponenteilta. |
| Paperi ja sellu | Paperitehtaat. Massiivisten, painavien paperirullien käsittely. | Tarkka asemointi on tarpeen, jotta telat eivät vaurioidu. Vaihtoehto: Voidaan varustaa erikoistuneilla paperirullakoukuilla. |
| Raskaat koneet | Rakennus-, kaivos- ja maatalouskoneiden tuotantolaitokset. Suurten runkojen, puomien ja kokoonpanojen siirtäminen. | Pitkät jännevälit kattamaan suuret asennuspaikat. Jäykkyys suurien, hankalia komponenttien tarkkaan sijoittamiseen. |
| Ilmailu | Valmistus- ja huoltohallit. Rungon, siipien ja moottoreiden nosto. | Puhdas, tarkka ohjaus (usein VFD:illä) uskomattoman arvokkaiden ja herkkien rakenteiden käsittelemiseen ilman iskukuormia. |
| Laivanrakennus ja satamat | Kuivatelakat ja varastot. Suurten laivanosien, moottoreiden ja konttien siirtäminen. | Saatavilla ulkomalleja, joissa on tuulensuojajärjestelmät-. Suuri kapasiteetti suurien kuormien nostamiseen. |
| Autoteollisuus | Leimauskasvit. Suurten metallien siirtäminen puristimiin ja niistä ulos. | Luotettavuus ja kestävyys jatkuvaan, raskaaseen pyöräilyyn. Korkea koukku, jolla päästään puristimiin. |
| Raskas logistiikka | Suuret varastot ja rautatievarastot. Raskaiden koneiden, muuntajien ja teollisuustuotteiden siirto. | Peittää suuren alueen (pitkä jänneväli) ja tarjoaa joustavan, vankan nostoratkaisun erilaisille raskaille kuormille. |
Nosturituotantoa menettelyä
QD-mallin kaksoispalkkisiltanosturin tuotanto on huolellinen prosessi, jossa yhdistyvät raskas teräsvalmistus, tarkka koneistus, sähkökokoonpano ja tiukka laadunvalvonta.
Vaihe 1: Suunnittelu ja suunnittelu (esituotanto-)
Tilauksen tarkistus ja tekninen selvennys:Insinöörit tarkistavat asiakkaan tekniset tiedot (kapasiteetti, jänneväli, nostokorkeus, käyttöluokka, ohjaustapa jne.).
Yksityiskohtainen suunnittelu ja laskenta:
Rakennesuunnittelu:CAD-ohjelmiston (esim. AutoCAD, SolidWorks) avulla insinöörit luovat yksityiskohtaiset piirustukset jokaiselle komponentille (palkit, päätytrukit, vaunun runko). Palkin rakenne analysoidaan kriittisesti taipuman, lujuuden ja väsymisiän suhteen.
Sähkösuunnittelu:Teho- ja ohjausjärjestelmien kaavioita kehitetään, mukaan lukien materiaaliluettelot moottoreille, paneeleille, kaapeleille ja riipuksille.
Kuorman laskenta ja FEM-analyysi:Nykyaikaiset tehtaat käyttävät Finite Element Method (FEM) -ohjelmistoa rasituksen, venymän ja taipuman simulointiin kuormituksen alaisena ja optimoivat suunnittelun ennen metallin leikkaamista.
Vaihe 2: Raaka-aineen valmistelu ja käsittely
Materiaalin hankinta:Teräslevyt (yleensä Q235B tai Q345B päärakenteille), profiilit (palkit, kanavat), kiskot ja ostetut osat (moottorit, vaihteistot, pyörät, sähkökomponentit) hankitaan sertifioiduilta toimittajilta.
Materiaalin testaus:Saapuvat teräslevyt testataan usein laatuvaatimustenmukaisuuden varalta (ultraäänitestaus on yleistä).
Leikkaus ja muotoilu:
CNC-leikkaus:Pääpalkkien teräslevyt leikataan tarkkoihin mittoihin CNC (Computer Numerical Control) plasma- tai liekkileikkauskoneilla. Tämä takaa korkean tarkkuuden.
Poraus ja koneistus:Liitäntöjen reiät porataan magneettisilla pohjaporilla tai CNC-työstökeskuksilla. Pääpalkkien päät on koneistettu, jotta varmistetaan täydellinen, neliömäinen istuvuus päätytrukkien kanssa.
Vaihe 3: Pääpalkin valmistus (ydinprosessi)
Tämä on kriittisin hitsausprosessi.
Kokoaminen & Jigging:Leikatut levyt (raina ja laippa) sijoitetaan suureen, jäykkään asennusjigiin. Tämä jigi pitää kaiken täydellisessä linjassa hitsauksen aikana estääkseen vääristymisen ja varmistaakseen, että palkki on suora ja kallistettu oikein.
Hitsaus:Pääpalkkihitsauksen suorittavat sertifioidut hitsaajat, jotka käyttävät uppokaarihitsausta (SAW) pitkille pääsaumoille (joka tarjoaa syvän tunkeutumisen ja korkealaatuiset{0}hitsaukset) ja manuaalista metallikaarihitsausta (MMA) tai kaasumetallikaarihitsausta (GMAW/MIG) pienempiin kiinnikkeisiin.
Kallistus:Palkkiin on rakennettu ennalta määrätty-nousu kallistus (kaarevuus), joka estää taipumisen kuorman painon alaisena. Tämä saavutetaan jigin suunnittelun ja hitsausjärjestyksen avulla.
NDT ({0}}tuhoamaton testaus):Laaduntarkastajat tarkastavat kriittiset hitsit. Menetelmiin kuuluvat:
Ulasonic-testaus (UT):Hitsaussaumojen sisäisten vikojen havaitsemiseen.
Magneettisten hiukkasten testaus (MT):Pintahalkeamien havaitsemiseen.
Asennusliitos:Hitsauksen jälkeen vaunun kiskot kohdistetaan huolellisesti ja hitsataan tai ruuvataan valmiiden palkkien yläosaan.
Vaihe 4: Kuorma-auton ja vaunun rungon valmistus
Valmistus:Päätytrukin kotelot ja vaunun runko on valmistettu teräslevystä noudattaen samanlaisia leikkaus-, poraus- ja hitsausprosesseja.
Koneistus:Tärkeimmät alueet, kuten pyörien laakeripesät ja vetoakselit, on koneistettu suuriin toleransseihin täydellisen kohdistuksen ja sujuvan toiminnan varmistamiseksi.
Kokoonpano:Pyörät, laakerit, akselit, käyttömoottorit ja vaihteistot kootaan päätetrukkiin. Sama tehdään vaunun rungolle.
Vaihe 5: Pintakäsittely ja maalaus
Ruiskupuhallus:Kaikki rakenneosat syötetään suihkupuhalluskoneeseen, jossa nopeat{0}}teräshioma-aineet puhdistavat pinnan ruosteesta, valssihilseestä ja lialta. Tämä luo karkean, puhtaan pinnan, joka on ihanteellinen maalin tarttumiseen.
Pohjustus:Välittömästi puhalluksen jälkeen levitetään korkealaatuinen-ruosteenesto-pohjuste hapettumisen estämiseksi.
Maalaus:Pintamaali levitetään yleensä asiakkaan{0}}määrittämien väri- ja paksuusvaatimusten mukaan. Tämä tehdään usein ruiskumaalauksella tasaisen lopputuloksen saavuttamiseksi.
Vaihe 6: Yleiskokoonpano ja sähköasennus
Esi-kokoonpano:Pääpalkit on yhdistetty päätytrukkiin kokonaisen sillan muodostamiseksi. Vaunu asetetaan siltakiskoille. Koko rakenteen suorakulmaisuus ja mittatarkkuus tarkistetaan.
Mekaaninen asennus:Nostinyksikkö (QD-tyyppinen nostin) asennetaan vaunun runkoon. Kaikki asemat on kytketty.
Sähköasennus:Sähköasentajat kytkevät koko nosturin:
Asenna pääpaneeli ja vastuskotelo sillalle.
Vedä kaapelit siltaa pitkin vaunuun ja päätytrukkiin.
Asenna festoon-järjestelmä tai johdintanko virranottoa varten.
Asenna rajakytkimet, turvalaitteet ja varoitusvalot.
Liitä ohjausriipus tai testaa radiokaukosäädintä.
Vaihe 7: Testaus ja tarkastus (tehdashyväksyntätesti - FAT)
Tämä on pakollinen vaihe ennen purkamista kuljetusta varten.
Ei-kuormitustesti:Nosturia käytetään ilman kuormaa. Kaikki toiminnot on testattu: siltaliike, vaunun kulku, nosto ylös ja alas. Rajat, jarrut ja säätimet tarkistetaan.
Staattinen kuormitustesti:Testikuorma, joka on 125 % nimelliskapasiteetista, nostetaan aivan maanpinnasta (tyypillisesti testipainoilla tai kalibroiduilla vesipusseilla). Nosturia pidetään paikallaan 10+ minuuttia mahdollisten muodonmuutosten tarkistamiseksi, ja jarrujen pitokyky tarkistetaan.
Dynaaminen kuormitustesti:Koekuorma, joka on 110 % nimelliskapasiteetista, nostetaan ja kohdistetaan kaikkiin liikkeisiin: ajoon, vaunuihin ja nostoon. Tämä testaa toimivuuden ja turvallisuuden rasituksessa.
Mittatarkastus:Avainten mitat (jänneväli, nostokorkeus jne.) tarkistetaan tilausta vastaan.
Dokumentaatio:Kaikki testitulokset, materiaalien ja hitsien sertifikaatit sekä laitekäsikirjat kootaan lopulliseksi toimitusaineistoksi asiakkaalle.
Vaihe 8: Purkaminen, pakkaus ja toimitus
Purkaminen:Nosturi puretaan huolellisesti loogisiksi, kuljetettaviksi komponenteiksi (esim. kaksi pääpalkkia, kaksi päätetrukkia, vaunuyksikkö, nostin, sähköpaneelit, kiitotiekiskot).
Pakkaus:Komponentit on pakattu estämään vauriot meri- tai maakuljetuksen aikana. Rakenteelliset osat on usein niputettu puulaatikoihin. Sähkökomponentit on koteloitu ja säilytetty puukoteloissa.
Toimitus:Kaikki osat on merkitty helpon tunnistamisen ja uudelleen kokoamisen helpottamiseksi. Ne toimitetaan sitten asiakkaan toimipisteeseen valmistajan teknikon tai asiakkaan oman tiimin asentamista varten.

Työpajan näkymä:
Yritys on asentanut älykkään laitehallintaalustan ja asentanut 310 sarjaa (sarjaa) käsittely- ja hitsausrobotteja. Suunnitelman valmistumisen jälkeen sarjoja (sarjoja) tulee olemaan yli 500 ja laitteiden verkottumisaste saavuttaa 95 %.. 32 hitsauslinjoja on otettu käyttöön, 50 suunnitellaan asennettavaksi ja koko tuotelinjan automaatioaste on saavuttanut 85 %.


Suositut Tagit: qd-mallin kaksoispalkkisiltanosturit, Kiina qd-mallin kaksoispalkkisiltanosturien valmistajat, toimittajat, tehdas
Saatat myös pitää


Lähetä kysely