


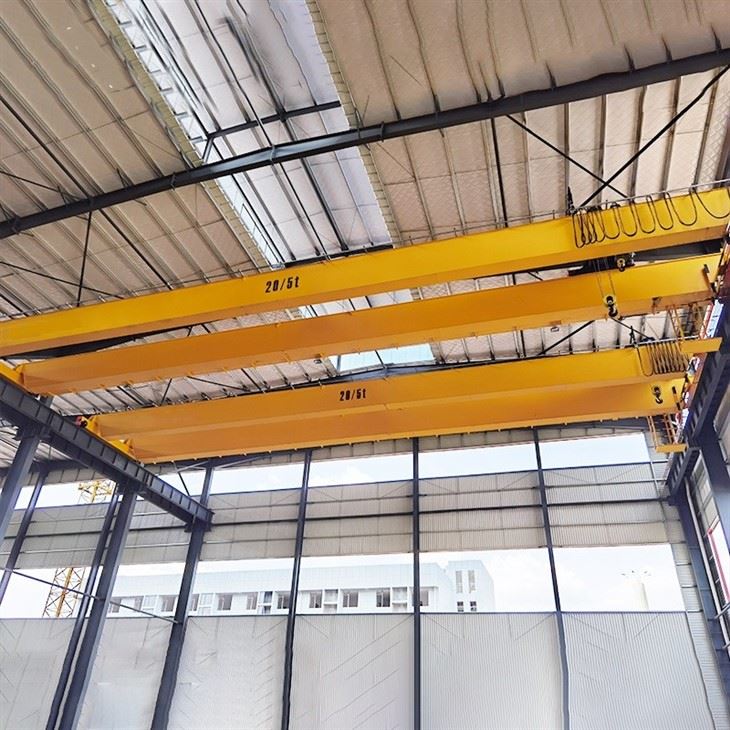


40T kaksipalkkinen kattonosturi
Tuotteen kuvaus
40 tonnin (40 000 kg / 88 000 lbs) Double Barder Overhead Crane on eräänlainen EOT (Electric Overhead Traveling) -nosturi, jossa nostovaunu kulkee kahden rinnakkaisen siltapalkin päällä. Näitä palkkeja tukevat päätytrukit, jotka kulkevat rakennuksen pilareihin tai vapaasti seisoviin tukiin asennettuja kiitotien palkkeja pitkin.
Vertailu: QE vs. muut siltanosturit
| Ominaisuus | QE-tyyppi (vakio sähköinen) | QL-tyyppi (kevyt) | QC-tyyppi (vakava työ) |
|---|---|---|---|
| Käyttömäärä | M3/M4 (keskikokoinen/raskas) | M2/M3 (kevyt/keskikokoinen) | M6/M7 (vakava/erittäin vakava) |
| Tyypillinen käyttö | Yleinen valmistus, varastot | Työpajat, valokokoonpano | Terästehtaat, valimot |
| Toiminta | Sähköinen | Sähköinen tai manuaalinen | Sähköinen |
| Vahvuus | Standard Industrial | Kevyt-Duty | Raskas-tehtävä |
Johtopäätös:TheQE-nosturion lukemattomien teollisuuslaitosten selkäranka. Sen sähkökäyttö,-vakiokäyttöinen suunnittelu ja monipuoliset kokoonpanovaihtoehdot tekevät siitä käytännöllisen, tehokkaan ja luotettavan valinnan useimpiin materiaalinkäsittelytehtäviin, jotka vaativat muutakin kuin satunnaista kevyttä nostoa. Se on oikea ratkaisu yrityksille, jotka haluavat parantaa tuottavuutta luotettavalla ja kustannustehokkaalla-nostojärjestelmällä.
Ydinkomponentit: Laakeri, Vaihteisto, Moottori, Pumppu
Alkuperäpaikka: Henan, Kiina
Takuu: 1 vuosi
Paino (KG): 4000 kg
Lähtevän videon{0}}tarkastus: Mukana
Koneen testausraportti: Toimitettu
Suunnittelu: Kaksoispalkki
Tehokkuus: korkea hyötysuhde
Toimintanopeus: Nopea toiminta
Vakaus: Anti{0}}heilahdustoiminto
Väri: Valinnainen
Virtalähde: 110V/220V/230V/380V/440V, räätälöity
Etäisyys: 7,5-31,5 m

Kuvat ja komponentit
1. Sillan rakenne
Tämä on ensisijainen kuormitusta{0}}kantava kehys.
Pääpalkit (2):Ensisijaiset pitkittäispalkit, tyypillisesti laatikko{0}}rakenteinen raskaisiin-sovelluksiin, kuten 40T. Ne on hitsattu lujuuden ja jäykkyyden vuoksi.
Päätykuorma-autot (2):Ne sijaitsevat sillan molemmissa päissä, ja niissä on pyörät, voimansiirrot ja liitäntäpisteet palkkeihin.
 |
 |
Jarrut:Asennettu käyttömoottoreihin sillan liikkeen pysäyttämiseksi.
Vaihteistot/vaihdelaatikot:Vähennä moottorin nopeutta sopivaan pyörinopeuteen.
Pyörät (4 tai 8):Taotut teräspyörät, jotka kulkevat kiitotien kiskoilla. 40T nosturissa on usein 4-pyöräiset päätetrukit, mutta niitä voidaan käyttää 8 (kaksi kulmassa) erittäin suuren kapasiteetin tai jännevälin saavuttamiseksi.
 |
 |
Siltakäyttöjärjestelmä:Tehostaa pituussuuntaista liikettä (nosturin liike).
Käyttömoottorit (2):Yksi moottori per päätetrukki, synkronoitu suoraa ajoa varten.

2. Nostovaunu
Yksikkö, joka kantaa nostinta ja liikkuu poikittain siltapalkkien päällä.
Vaunun runko:Jäykkä teräsrunko pyörillä, joka kulkee siltapalkkien yläosaan kiinnitetyillä kiskoilla.
Kärryn ajojärjestelmä:
Vetomoottori:Tehostaa poikittaisliikettä (kärryn liike).
Alennusvaihde/vaihdelaatikko:Samanlainen kuin siltakäyttö.
Pyörät:Tyypillisesti 4 tai useampia, jotka kulkevat siltapalkkikiskoilla.
Päänostinyksikkö:Ytimen nostomekanismi.
Nostimen moottori:Tehokas-AC-moottori erillisellä nostojarrulla (usein toimintavarma-levyjarru).
Nostimen alennus/vaihdelaatikko:Suuri{0}}suhdevaihteisto muuttaa moottorin nopeuden voimakkaaksi rummun kierrokseksi.
Rumpu:Suuri terässylinteri, johon vaijeri on kierretty. Uritettu oikeaa köysiväliä varten.
Vaijeri:Useita säikeitä, korkealaatuista-terästä, mitoitettu 40T+:lle suurella turvakertoimella (esim. vähintään 6:1).
Koukkulohko:Kuormaan liitettävä kokoonpano. 40T:lle tämä on ausean{0}}pyörän lohko(esim. 4 tai 5 pyörää) köyden läpimenon vähentämiseksireeing. Sisältää raskaan-taotun teräskoukun turvasalvalla.
Lisänostin (valinnainen, mutta yleinen 40T:ssä):Pienempi, nopeampi nostin (esim. 5T tai 10T kapasiteetti) asennettuna samaan vaunuun kevyempiä kuormia varten, mikä lisää monipuolisuutta.

3. Kiitotiejärjestelmä
Kiinteä infrastruktuuri.
Kiitotien palkit:Tyypillisesti raskaita{0}}teräksisiä I-palkkeja tai valmistettuja laatikkopalkkeja, jotka on kiinnitetty rakennuksen pilareihin tai erityiseen tukirakenteeseen.
Kiitotien kiskot:Normaalit nosturin kiskot (esim. A120, QU100 profiili) tukevasti kiinnitettyinä kiitotien palkkeihin.
Rautatien päätepysäkit:Fyysiset puskurit kiitotien molemmissa päissä estämään yli{0}}matkustus.
Johdinjärjestelmät:Toimita virta liikkuvalle nosturille.
Pääsyöttölaite:Silta-ajoa varten. Voi ollaFeston System(kaapelivaunut I-palkissa) taiSuljettu johdinpalkki(eristetyt tangot kotelossa).
Kärryjen syöttölaite:Toimittaa nostovaunun, usein käyttämällä aKöynnöstaiKaapeli kela.


4. Sähkö- ja ohjausjärjestelmät
Päävirtalähde:Korkean{0}}ampeerin vaihtovirtalähde (esim. 415V/3-vaihe/50Hz tai 480V/3vaihe/60Hz)PääkatkaisintaiKatkaisijasillalla.
Ohjaamo/ohjaamo (valinnainen):Sillalle ripustettu ohjaamo. Yleistä raskaiden-käyttöisten, usein-käytettävissä 40T-nostureissa.
Pendant Station (vaihtoehto):Kädessä pidettävä tai lattiaan{0}}asennettu painike-nappiasema maaohjausta varten matalajännitteisen-ohjauskaapelin kautta.
Radiokaukosäädin (yleinen nykyaikainen valinta):Mahdollistaa langattoman käytön lattialta, mikä tarjoaa kuljettajalle liikkuvuuden ja parhaan näkökulman.
Ohjauspaneeli/kotelo:Sisältää kontaktorit, taajuusmuuttajat (VFD:t - välttämättömät tasaiselle, hallitukselle kiihtyvyydelle ja tarkalle kuormankäsittelylle 40T nosturissa), PLC:tä (ohjelmoitava logiikkaohjain) ja ylikuormitussuojalaitteita.
Rajakytkimet:
Nostimen ylä-/alaraja:Katkaisee automaattisesti tehon ylä- ja alaturvarajoilla.
Silta- ja vaunumatkarajoitukset:Estää nosturin tai vaunun osumisen pääterajoittimiin.
Tuulimittari (jos ulkona):Tuulennopeusanturi, joka hälyttää ja estää nosturin toiminnan kovalla tuulella.

5. Turvakomponentit (kriittiset 40T:lle)
Ylikuormituksen rajoitin: A pakollinen ja kriittinenlaite, joka mittaa koukun todellisen kuorman ja estää nostamisen yli 105-110 % nimelliskapasiteetista (40T).
Törmäyksenestojärjestelmät-:Anturit estämään törmäykset useiden nostureiden välillä samalla kiitotiellä.
Varoituslaitteet:Pyörivä majakka ja äänihälytys (torvi/kello).
Hätäpysäytyspainikkeet:Sijaitsee useissa saavutettavissa olevissa pisteissä.
Kävelytasot ja tikkaat:Turvallinen tarkastus- ja huoltopääsy siltaa pitkin ja vaunuun.
Palonkestävät nesteet:Hydraulijärjestelmissä (jos soveltuu jarruille tai muille toiminnoille).

Luonnos

Pääasiallinen tekninen

Edut
Ensisijaiset edut (vs. yksipalkkinosturit)
Suurempi nostokapasiteetti ja parempi raskaaseen käyttöön:Kaksoissiltapalkit jakavat kuorman tasaisemmin, mikä tekee 40T:n kapasiteetista lähtökohdan kestäville kaksoispalkkirakenteille. Ne on luontaisesti rakennettu vaativaa huoltoa ja jatkuvaa käyttöä varten.
Suurempi koukun korkeus/nosto:Nostovaunu kulkeepäällepalkeista, ei niiden alla. Tämä rakenne maksimoi koukun ja nosturin kiitotien välisen kriittisen etäisyyden, jolloin voit nostaa kuormia korkeammalle rakennuksessasi{1}}hyödyntämällä laitoksesi koko korkeutta.
Pidempi jänneväli:Kaksoispalkit ovat paljon jäykempiä, mikä mahdollistaa suuremmat etäisyydet kiitoteiden välillä (usein 30+ metriä/100+ jalkaa) ilman liiallista taipumaa (vajoamista). Tämä on välttämätöntä laajojen työpajojen tai varastojen kattamiseksi.
Parannettu koukkulähestymistapa:Vaunu voi kulkea sivulta-to- (poikittaisliike) palkkien päihin asti. Yhdessä koko nosturin pitkän liikematkan kanssa tämä mahdollistaa koukun ulottuvan lähes jokaiseen rakennuksen lattian nurkkaan, mikä minimoi "kuolleet" alueet.
Raskaampi vaunu ja nostin:Suunniteltu sopimaan suurempiin, tehokkaampiin moottoroituihin vaunuihin ja nostimiin. Tämä mahdollistaa:
Apunostimet:Helppo lisätä pienempi, toissijainen nostin (esim. 5T tai 10T) toistuvia kevyempiä nostoja varten.
Erikoistuneet nostolaitteet:Tarrainten, magneettien tai alipainenostimien integrointi on yksinkertaisempaa.
Toiminnan ja suorituskyvyn edut
Korkeampi käyttöjakso ja kestävyys:Rakennettu vanhemmista komponenteista (pyörät, voimansiirrot, jarrut), ne on suunniteltuLuokka C (kohtalainen) luokkaan F (jatkuva vakava)palvelua. Ne kestävät enemmän nostoja tunnissa, pidempiä ajoaikoja ja ankarampia ympäristöjä.
Tasaisempi ja tarkempi liike:Kaksipäätetrukit (kummallakin puolella) tarjoavat erinomaisen vakauden ja kohdistuksen, mikä johtaa tasaisempaan liikenteeseen, vähemmän kuorman heilahteluun ja tarkempaan asentoon -kriittistä herkille tai arvokkaille kuormille.
Vähentynyt taipuma ja tärinä:Laatikko{0}}palkkirakenne tarjoaa huomattavasti paremman jäykkyyden. Tämä tarkoittaa vähemmän pystysuuntaista taipumaa (laskua) nostettaessa ja vähemmän sivusuuntaista vinoutumista ajon aikana, mikä johtaa turvallisempaan ja hallittavampaan käyttöön.
Parannetut turvallisuusominaisuudet:Vankka rakenne sopii helpommin kehittyneisiin turvajärjestelmiin, kuten:
Törmäyksenestojärjestelmät-useille nostureille.
Ylikuormitussuojauseilla vyöhykkeillä.
Magneettiset kiitotien kerääjätluotettavampaa tehonsyöttöä varten.
Kävelytiet ja huoltotasotpalkkien varrella turvallisempaa huoltoa varten.
Pienemmät{0}}pitkän aikavälin käyttökustannukset:Vaikka alkuinvestointi on suurempi kuin yksipalkkinosturi, oikein määritellyn kaksoispalkkinosturin kestävyys, lyhennetyt huoltoseisokit ja pidempi käyttöikä johtavat alhaisempiin kokonaiskustannuksiin 20+ vuoden aikana.
Joustavuutta tuleviin tarpeisiin:Usein suunniteltu a10-15 % kapasiteettimarginaali. Tämä "sisäänrakennettu"{1}}korkeustila kestää tulevia prosessimuutoksia tai hieman raskaampia kuormia ilman täysin uutta nosturia.
Sovellus:
Tärkeimmät sovellusalueet
40T-nosturia käytetään massiivisten kuormien nostamiseen, siirtämiseen ja sijoittamiseen raskaassa teollisuusympäristössä. Yleisiä sovelluksia ovat:
Terästehtaat ja metallinvalmistus:
Raakateräskelojen, -levyjen ja -levyjen käsittely.
Metalliaihioiden ja -harkkojen lastaus/purku.
Suurten valmistettujen rakenteiden ja kokoonpanojen siirtäminen.
Uunien ja valssaamoiden huolto.
Raskaiden koneiden valmistus:
Suurien komponenttien kokoaminen kaivos-, maatalous- ja rakennuskoneisiin.
Suurten CNC-koneen osien, puristimien ja turbiinien paikannus.
Raskaiden osakokoonpanojen{0} kuljettaminen tuotantolinjaa pitkin.
Sähköntuotanto:
Turbiinien (vesi, höyry, kaasu) huolto ja asennus.
Raskaiden generaattoreiden, roottoreiden ja muuntajien käsittely.
Polttoaineen käsittely suurissa voimalaitoksissa.
Laivanrakennus ja offshore:
Suurten laivanosien siirtäminen (runkolohkot, moottorimoduulit).
Offshore-alustakomponenttien käsittely.
Raskaiden propulsiojärjestelmien asennus.
Ilmailu:
Suurien lentokoneiden rungon osien, siipien ja moottoreiden nosto ja sijoittaminen.
Työkalujigkien ja kiinnikkeiden käsittely.
Paperitehtaat:
Massiivisten paperitehdastelojen asennus ja huolto (Jankee-kuivaimet, puristustelat).
Valmiin paperin painavien rullien käsittely.
Raskas logistiikka ja varastointi:
Raskaiden konttien, koneiden ja teollisuustuotteiden lastaus/purku suuriin{0}}varastoihin tai rahtiterminaaleihin.
Nosturituotantoa menettelyä
Vaihe 1: Projektin tarkistus ja suunnittelu
1.1 Sopimusten ja eritelmien tarkistus:Suunnittelutiimi käy läpi kaikki asiakkaan vaatimukset, tekniset tiedot, sovellettavat standardit (ISO, FEM, CMAA, AS jne.) ja työpaikan olosuhteet.
1.2 Rakennesuunnittelu ja laskenta:
Suorita rakenneanalyysit ja kuormituslaskelmat pääpalkeille, päätyvaunuille ja nostovaunulle.
Määritä palkkiprofiili (tyypillisesti hitsattu laatikko-osa tälle kapasiteetille). Harkitse taipumiskriteerejä (esim. jänne/750 pystysuuntaan, jänne/1000 vaakasuuntaan).
Valitse kiskon koko (esim. QU80 tai QU100) pyöräkuormien mukaan.
1.3 Mekaaninen ja sähköinen suunnittelu:
Mekaaninen:Viimeistele pyörien, akselien, laakerien, vaihdelaatikoiden, kytkimien ja vaijerin/nostinrummun valinta. Suunnittele päänostin (40T) ja lisänostin (jos on, esim. 5T tai 10T).
Sähkö:Suunnittele virransyöttöjärjestelmä (Festoon tai Conductor Bar), ohjausjärjestelmä (yleensä riippuva + ohjaamo), moottorin valinta, taajuusmuuttajat (VFD:t sujuvaan toimintaan), turvalaitteet ja kytkentäkaaviot.
1.4 Dokumentaatio ja hyväksyntä:Luo yksityiskohtaiset valmistuspiirustukset, materiaaliluettelo (BOM) ja hankintaluettelot. Lähetä sisäiseen tai asiakkaan hyväksyttäväksi.
Vaihe 2: Hankintojen ja saapuvien tuotteiden tarkastus
2.1 Materiaalin hankinta:Tilaa raaka-aineet (teräslevyt, profiilit, kiskot), ostetut komponentit (moottorit, jarrut, vaihteistot, pyörät, sähkökomponentit, vaijeri, koukut) ja ulkoistettuja tuotteita (taotut koukut, pyörät).
2.2 Saapuvien viestien laadunvalvonta (IQC):
Tarkista materiaalitodistukset (terästehtaan sertifikaatit).
Tarkista levyjen ja osien mitat ja visuaalinen laatu.
Tarkista ostetut komponentit teknisistä tiedoista.
Vaihe 3: Pääkomponenttien valmistus
3.1 Pääpalkin valmistus (kaksi palkkia):
Merkintä ja leikkaus:Teräslevyjen CNC-leikkaus uumoille, laippoille ja kalvoille.
Alakokoon{0}}:Hitsaa sisäiset kalvot rainalevyihin vääntökestävyyden varmistamiseksi.
Pääkokoonpano:Kokoa koko laatikkopalkki erityiseen kiinnikkeeseen tai hitsausasennoittimeen. Käytä upokaarihitsausta (SAW) pitkille, kriittisille saumoille varmistaaksesi korkealaatuiset ja yhdenmukaiset hitsit.
Stressiä lievittävä:Suorita lämpökäsittely (esim. tärinäjännityksen poistaminen tai uunihehkutus) hitsauksen jäännösjännityksen minimoimiseksi.
Koneistus:Koneistele kiskon istuinpinta ja päätyliitokset tarvittaessa tarkkuuden vuoksi.
Tarkastus:Mittatarkistus, kriittisten hitsien -tuhoamaton testaus (NDT - ultraääni tai radiografinen).
3.2 Päätyvaunun (kuorma-auton) valmistus:
Valmista runko hitsatuista osista.
Konekotelot pyörille ja laakereille.
Kokoa pyörät, akselit, laakerit ja käyttöyksiköt. Varmista tarkka kohdistus.
3.3 Vaunun rungon valmistus:
Valmista jäykkä runko, joka kantaa nostoyksikön/-yksiköt.
Kokoa vaunun pyörät, akselit ja käyttömekanismi.
3.4 Ohjaamon (ohjaamon) valmistus:Jos toimitetaan, valmista ohjaamo turvahäkillä, ikkunoilla, istuimella ja asennuskehyksellä.
Vaihe 4: -Asennus ja koneistus
4.1 Tukipalkki-päätevaunuyhteyteen-:Ruuvaa pääpalkit päätyvaunuihin käyttämällä lujia{0}}pultteja. Varmista, että jänneväli on tarkka ja lävistäjä neliö.
4.2 Kiskoasennus:Kohdista ja hitsaa tai ruuvaa kiitotien kisko (esim. QU100) huolellisesti jokaisen pääpalkin ylälaippaan. Hio hitsausliitokset sileiksi saumattoman pyörien liikkumisen varmistamiseksi.
4.3 Nostimen ja vaunun kokoonpano:
Asenna päänostimen vaihteisto, moottori, jarru, rumpu, köysipyörät ja koukkupala vaunun runkoon.
Asenna lisänostin tarvittaessa.
Asenna vaunun työntövoima (moottori, vaihteisto, pyörät).
Suorittaaoff-line-testausnostoyksiköstä (ei -kuormitusta, jarrujen säätö).
Vaihe 5: Pintakäsittely ja maalaus
5.1 Pinnan valmistelu:Kaikkien rakenneosien suihkupuhdistus (standardi Sa 2.5) ruosteen ja valssihilseen poistamiseksi, mikä luo optimaalisen pintaprofiilin maalin tarttumiseen.
5.2 Pohjustus:Levitä korkealaatuinen-epoksisinkki-rikas pohjamaali heti puhalluksen jälkeen korroosion estämiseksi.
5.3 Väli- ja pintamaalit:Levitä rakennusmaalit ja määritellyt lopulliset pintamaalin värit. Maalin paksuus mitataan spesifikaatioiden mukaisesti (esim. yhteensä 250 mikronia).
5.4 Merkintä:Kiinnitä varoitustarrat, kapasiteettikaaviot ja sarjanumerokilvet.
Vaihe 6: Sähköasennus
6.1 Kaapelihyllyn ja johdinjärjestelmän asennus:Asenna festoonjärjestelmä tai johdinpalkit palkkien (palkkien) ja sillan varrelle.
6.2 Paneelin ja komponenttien asennus:Asenna pääohjauspaneeli, vastuskotelo (jos sellainen on), VFD-kaapit, rajakytkimet ja anturit.
6.3 Kaapelointi:Aja ja kiinnitä kaikki virta- ja ohjauskaapelit. Liitä moottorit, jarrut ja kaikki turvalaitteet (ACD - Törmäyksenestolaite-, EOT-rajakytkimet, koukkulähestymisraja, ylikuormitusraja).
6.4 Ohjaamon integrointi:Asenna kaikki ohjaimet, ohjaussauvat ja näytöt ohjaamoon.
Vaihe 7: Tehdaskokoonpano ja testaus (FAT - tehdashyväksyntätesti)
(Tehdään usein suuressa, omistetussa testipaikassa koetelakan alla.)
7.1 Asennus:Kokoa koko nosturi (silta testikiitoradalla, vaunu kiskoilla).
7.2 Mekaanisen kohdistuksen tarkastukset:Tarkista pyörien suuntaus, päätykelkan yhdensuuntaisuus ja sivuvälykset.
7.3 Sähkötarkastukset:Kaikkien ohjainten ja turvapiirien eristysresistanssi, jatkuvuus ja toimintatestaus.
7.4 Ei-kuormitustesti:Suorita kaikki liikkeet (siltaajo, vaunun kulku, nostinnostin) molempiin suuntiin tarkistaaksesi suunnan, tasaisuuden ja jarrutuksen.
7.5 Kuormitustestaus (kriittinen):
Staattinen kuormitustesti:Lisää 125 % SWL:stä (50 tonnia) kuormittamalla testipainoja. Pidä 10-15 minuuttia. Tarkista pysyvä taipuma, hitsin eheys ja rakenne.
Dynaaminen kuormitustesti:Käytä 110 % SWL:stä (44 tonnia) ja suorita kaikki toiminnalliset toiminnot testataksesi dynaamisissa olosuhteissa.
Mittaa ja kirjaataipumajänteen keskellä staattisen testin aikana.
7.6 Turvalaitteen vahvistus:Testaa kaikki rajakytkimet (EOT, nostin ylempi/alempi), ylikuormitussuoja, hätäpysäytys ja jarrujen toiminta.
7.7 Dokumentaatio:Luo FAT-raportti, joka sisältää kaikki testitiedot, mittaukset ja sertifikaatit, jotta asiakas voi tarkistaa tai kirjautua{0}}pois.
Vaihe 8: Purkaminen, pakkaus ja lähettäminen
8.1 Merkintä ja purkaminen:Merkitse selkeästi kaikki komponentit ja liitännät, jotta ne on helppo asentaa paikalleen. Pura suuriin lähetyksiin (yleensä: kaksi päätyvaunua, kaksi pääpalkkia, vaunukokoonpano, ohjaamo, sähköpaneelit ja irralliset tavarat).
8.2 Suojapakkaus:Suojaa koneistetut pinnat, maalipinnat ja ulkonevat osat. Tiivistä sähköpaneelit kosteutta vastaan. Pakkaa pienet osat laatikoihin.
8.3 Lähetysasiakirjat:Valmistele lopullinen pakkausluettelo, asennusohje, käyttö- ja huoltokäsikirjat, testitodistukset ja CE/muut vaatimustenmukaisuusasiakirjat.
8.4 Toimitus:Lataa kuorma-autoihin/kontteihin toimitussuunnitelman mukaisesti.
Vaihe 9: Työmaan pystytys ja käyttöönotto (suorita kenttäinsinöörit)
9.1 Sivuston vahvistus:Tarkista kiitotie (linjaus, taso, kiskon ulottuma, pysähdykset).
9.2 Asennus:Kokoa nosturi mukana toimitettujen piirustusten ja menettelytapojen mukaisesti.
9.3 Lopullinen kytkentä ja säätö:Liitä kaikki sähkölaitteet, kalibroi turvalaitteet ja säädä jarrut.
9.4 Sivuston hyväksyntätesti (SAT):Suorita rajoitettu joukko toiminta- ja kuormitustestejä varmistaaksesi oikean asennuksen ja toiminnan asiakkaan kiitotiellä.
9.5 Koulutus ja luovutus:Kouluta asiakasoperaattoreita ja huoltohenkilöstöä. Luovuta kaikki asiakirjat.

Työpajan näkymä:
Yritys on asentanut älykkään laitehallintaalustan ja asentanut 310 sarjaa (sarjaa) käsittely- ja hitsausrobotteja. Suunnitelman valmistumisen jälkeen sarjoja (sarjoja) tulee olemaan yli 500 ja laitteiden verkottumisaste saavuttaa 95 %.. 32 hitsauslinjoja on otettu käyttöön, 50 suunnitellaan asennettavaksi ja koko tuotelinjan automaatioaste on saavuttanut 85 %.


Suositut Tagit: 40t kaksoispalkkinosturi, Kiina 40t kaksoispalkkinosturien valmistajat, toimittajat, tehdas
Saatat myös pitää




Lähetä kysely