


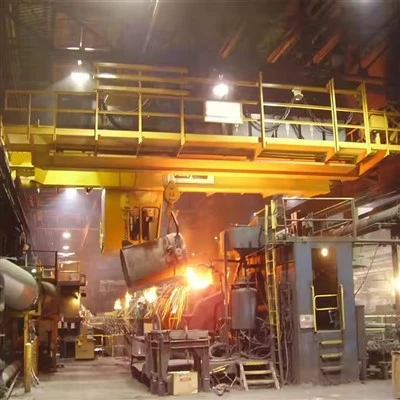
Eurooppalainen Double Barder -siltanosturi
Tuotteen kuvaus
OMINAISUUKSIEN JA FILOSOFIAN MÄÄRITTELY
Perustekniikan periaatteet
Tarkkuus yli toleranssin: Komponentit valmistetaan tiukemmilla toleransseilla kuin vähimmäisstandardit edellyttävät (esim. pyörän suuntaus 0,5 mm:n etäisyydellä).
Elinkaaritekniikka: Suunniteltu25-40+ vuottaluotettavaa palvelua dokumentoiduilla huoltosuunnitelmilla.
Järjestelmän integrointi: Kokonaisvaltainen suunnittelu, jossa mekaaniset, sähköiset ja ohjausjärjestelmät on suunniteltu yhtenäiseksi järjestelmäksi.
Ennaltaehkäisevä turvallisuus: Useat redundantit turvajärjestelmät ehkäisevät vikoja sen sijaan, että ne vain vähentäisivät niitä.
Valmistuksen huippuosaamista
Premium materiaalit: Normaali käyttöS355J2+Nterästä (iskutestattu -20 asteessa), ruostumattomasta teräksestä valmistettuja kiinnikkeitä ja merikäyttöistä alumiinia koteloihin.
Edistynyt valmistus: Laser-/plasmaleikkaus robottihitsauksella kriittisiin liitoksiin (hitsausmenetelmät EN ISO 15614 -vaatimukset).
Pintatekniikka: Monivaiheinen pinnan valmistelu, mukaan lukiensinkkifosfaattiesikäsittelyennen jauhemaalausta tai märkämaalausta.
SUORITUSKYVYN VERTAILUT
| Parametri | European Premium | Standard Industrial |
|---|---|---|
| Paikannustarkkuus | ±1-3mm | ±10-20mm |
| Nopeudensäätöalue | 1:1000 (0.1-100%) | 1:100 (1-100%) |
| Melutaso | Vähemmän tai yhtä suuri kuin 65 dB(A) 1 metrin etäisyydellä | Vähemmän tai yhtä suuri kuin 75 dB(A) 1 metrin etäisyydellä |
| Energiatehokkuus | Regeneratiiviset käyttölaitteet (säästö 20-30%) | Resistiivinen jarrutus (energia hukkaan lämpönä) |
| Keskimääräinen aika epäonnistumisten välillä (MTBF) | 5,000+ tuntia | 2000-3000 tuntia |
| Asennusaika | 30-40 % nopeampi (modulaarinen rakenne) | Normaali kokoonpanoaika |
Ydinkomponentit: Laakeri, Vaihteisto, Moottori, Pumppu
Alkuperäpaikka: Henan, Kiina
Takuu: 1 vuosi
Paino (KG): 2000 kg
Lähtevän videon{0}}tarkastus: Mukana
Koneen testausraportti: Toimitettu
Suunnittelu: Kaksoispalkki
Tehokkuus: korkea hyötysuhde
Toimintanopeus: Nopea toiminta
Vakaus: Anti{0}}heilahdustoiminto
Väri: Valinnainen
Virtalähde: 110V/220V/230V/380V/440V, räätälöity
Etäisyys: 7,5-31,5 m

Kuvat ja komponentit
1. SILTARAKENNEJÄRJESTELMÄ
Pääpalkit (Tragbalken)
Rakentaminen: Hitsatut laatikkopalkitoptimoidulla poikki-leikkauksella (yleensä 1:1,2-1:1,5 korkeus--leveyssuhde)
Materiaali: S355J2+N/K2teräslevyt (EN 10025-2), joilla on taattu -20 asteen iskunkestävyys
Sisäinen rakenne:
Poikittaiskalvolevyt 1,5-2m välein
Pitkittäiset jäykisteet uumassa ja laipoissa
Diagonaalinen jäykistyskulmissa vääntöjäykkyyttä varten
Hitsaus: Uppokaarihitsaus (SAW)pääsaumoille,MAG hitsausjäykisteille
Laadunvalvonta: 100% ultraäänitestikriittisistä hitseistä,magneettisten hiukkasten testausei-{0}}kriittisiin hitseihin

Pääteautot (Laufkatzen)
Runkorakenne: Hitsattu laatikkoosaintegroiduilla moottorin/tason kannakkeilla
Pyörän kokoonpanot:
Kaksi{0}}laipalliset taotut teräspyörät(34CrNiMo6 materiaali)
Induktio{0}}karkaistu kulutuspinta(55-60 HRC 8 mm syvyyteen)
Pallomaiset rullalaakerit(FAG/SKF/INA) labyrinttitiivisteillä
Hydrauliset nostopisteetpyörän vaihtoa varten
Yhteys palkkeihin: Vahvat{0}}kitka-pitopultit(HV-järjestelmä standardin EN 14399-10 mukaan)
Kiitotiejärjestelmä (Laufbahn)
Kiskot: EN 14811-1A75-A120 nosturin kiskotEN 13674-1profiilit
Kiinnitys: Jousikuormitetut kiskon kiinnittimet-(GANTREX, RÜBIG) mahdollistaen lämpölaajenemisen
Tasaus: Laser-tasoitettu±1mm yli 20m, ±2mm kokonaisjänneväli
 |
 |
2. vaunuJÄRJESTELMÄ (FAHRWERK)
Vaunun runko
Design: Hitsattu teräsrakenneintegroiduilla vaihdelaatikon/moottorin kiinnikkeillä
Pyörän järjestely: 8-pyöräinen kokoonpano(4 ajettavaa, 4 tyhjäkäyntiä) kuormanjakoon
Pyörät: Kotelo-karkaistu(60-62 HRC) kanssakruunattu kulutuspintakiskojen linjausta varten
Kärryn ajojärjestelmä
| Komponentti | Eurooppalainen spesifikaatio |
|---|---|
| Moottori | IEC kehys(esim. 160M) kanssaIE4 huipputehokkuus, jarrumoottori valinnainen |
| Vaihteisto | Kierteiset-viisteyksiköt(SEW, Nord, Flender) kanssaPalvelukerroin on suurempi tai yhtä suuri kuin 1,25 |
| Kytkentä | Joustava tappi/holkkityyppi(R+W, KTR) vikaturvallisella-suunnittelulla |
| Jarru | Jousi-kiinnitetty, sähköisesti vapautettulevyjarru (SBG, Mayr) |
 |
 |
3. NOSTOJÄRJESTELMÄ (HEBEWERK)
Päänostinyksikkö
Rummun kokoonpano:
Koneistettu teräsrumpukanssaalle leikatut uratköysiohjausta varten
Köyden kiinnitysjärjestelmä(EN 13135 -yhteensopiva)
Integroitu köysiohjainläheisyysanturilla
Gearing: 3-vaiheinen planeetta/kierrevaihteistokanssaPalvelukerroin on suurempi tai yhtä suuri kuin 1,4
Moottori: Kaksoisnopeus-tai VFD-ohjattukanssaF-luokan eristys(155 astetta)
Jarrutus: Kaksi itsenäistä järjestelmää:
Moottorin jarru: Levyjarru nopealla{0}}akselilla
Turvajarru: Mekaaninen kuormajarru vaihteiston ulostulossa

Köysijärjestelmä
Vaijerivaijerit: 19x7 tai 35x7 IWRC-pyörimis-kestävä(Casar, Pfeifer, Kiswire)
Hyllyt: Taottu teräs karkaistuilla urilla(55-60 HRC)
Irtisanomiset: Kiilapistorasiatkuormanvalvontanastoilla
Kuormankäsittelylaitteet
Koukku Block: Taotut teräskoukut(T tai V standardin EN 1677-1 mukaan)
Tartu System(jos varustettu):
Moottoroidut tarraimetkanssaIP67-luokiteltu sisäiset moottorit
Köysi{0}}käyttöiset tarraimeterillisellä sulkumekanismilla
Lataa solutintegroitu levityspalkkiin

4. SÄHKÖ- JA OHJAUSJÄRJESTELMÄT
Virtalähdejärjestelmä
Johdinjärjestelmä: Eristetyt johdinkangot(DUCT-O-BAR, ALU-TRAK) ja:
Itsepuhdistuvat{0}}keräilijät
Vaiheilmaisimet
Liikuntasaumat40-60m välein
Kaapelin hallinta: Energiaketjut(igus, Kabelschlepp) vaunujen liikkeisiin
Turva- ja valvontakomponentit
| Laite | Vakio | Toiminto |
|---|---|---|
| Kuorman rajoitin | EN 13155 | 2-kanavajärjestelmä ristiintarkistuksella |
| Rajakytkimet | EN 60947-5-1 | Magneettinen läheisyystyyppi manuaalisella nollauksella |
| Enkooderijärjestelmät | EN 61508 | Absoluuttinen moni{0}}käännös nostimelle, inkrementaalinen matkalle |
| Törmäyksenesto- | EN 12999 | Laser/LiDAR-pohjainen varoitus-/pysäytysvyöhykkeillä |
| Tuulimittari | EN 61400-12-1 | Kuppi/siipityyppi 4-20mA ulostulolla |
Sähkökaapit
Rakentaminen: Jauhemaalattua terästä-(RAL 7035) kanssaIP54/IP55 luokitus
Sisäinen asettelu: Lomakkeen 3b/4 erottelu(EN 61439-1/2)
Komponentit:
PääkatkaisijaRCD-suojauksella
LinjasuodatinEMC-yhteensopivuuden varmistamiseksi
24V DC UPSturvapiirejä varten
PLC SD-kortillatietojen kirjaamista varten

5. KOHTUJÄRJESTELMÄ (ERIKOISTUOTTO)
Moottoroidut tartuntakomponentit
Pään kokoonpano:
Vaihdemoottori: Jarrumoottori(SEW/Bauer) kanssaIP67 suojaus
Vaihteisto: Planeettavähennyssuhteessa 150-300:1
Vääntömomentin rajoitin: Mekaaninen liukukytkin ylikuormituksen estämiseksi
Leuan mekanismi:
Leuat: Hardox 500käytä levyjävaihdettavat hampaat
Saranat: Puserretut tapitautomaattisella voitelulla
Tiivisteet: Moni-huuli radiaalitiivisteetrasvan säilyttämiseksi
Sähköjärjestelmä:
Liukurengaskokoonpano: Kuituharjatekniikkavoimansiirtoa varten
Lämpötila-anturit: Moottorissa ja vaihteistossa
Paikkaanturit: Leuan avautumiskulmalle
Köysi{0}}käyttöiset tartuntakomponentit
Sulkemismekanismi: Tasauspyörästöjärjestelmämekaanisen edun vuoksi
Köyden oppaat: Itsesuuntautuvat-pyörätköyden vääntymisen estämiseksi
Painon optimointi: Vastapainottyhjän tartuntavakauden takaamiseksi

6. APU- JA ERITYISKOMPONENTIT
Voitelujärjestelmä
Keskitetty automaattinen voitelu(Lincoln/Trafo) haulle:
Pyörän laakerit
Avoimet vaihteistoverkot
Köysipyörän laakerit
Progressiiviset jakoventtiilitöljyn tarkkaan jakeluun
Valvonta ja diagnostiikka
Tärinäanturit: Kaikissa tärkeimmissä laakereissa (SKF/ifm)
Lämpötila-anturit: Moottorit, vaihteistot, jarrut
Öljyn kunnon anturit: Vaihteistossa
Kulutusanturit: Jarrupaloilla
Tietoyhdyskäytävä: MQTT/OPC UAliitäntä laitoksen verkkoon
Erityiset ympäristökomponentit
| Ympäristö | Erikoiskomponentit |
|---|---|
| Kylmä (-40 astetta) | Matala-lämpöinen teräs, lämmitetyt laakerit, arktinen rasva |
| Syövyttävä | AISI 316 ruostumatonkiinnikkeet, sinkki-alumiinipinnoite |
| Räjähtävä | ATEX{0}}sertifioitumoottorit, jarrut, anturit |
| Puhdas huone | Ruostumaton teräs, sileät pinnat, ylipaine |

7. MATERIAALIT JA VIIMEISTELYT
Pinnan suojausjärjestelmä
Valmistelu: Sa 2,5 räjäytys50-75μm profiiliin
Pohjustus: Sinkki-rikas epoksi(80 μm kuivakalvon paksuus)
Keskitason: Kiillepitoinen rautaoksidiepoksi(125 μm DFT)
Pintamaali: polyuretaani(50μm DFT) RAL-väreissä
Kriittisten materiaalien tekniset tiedot
Rakenneteräs: EN 10025-2 S355J2 (CE-merkinnällä ja 3.1-sertifikaatilla)
Kiinnikkeet: EN 15048-1/2 HV-järjestelmän pultit, A4-80 ruostumaton syövyttäville alueille
Sähköinen: Harmonisoidut kaapelit(H07RN-F) alhaisella savuttomalla halogeenivaihtoehdolla
Laakerit: ISO 281 L10 käyttöikälaskelma Suurempi tai yhtä suuri kuin 100 000 tuntia
8. KOMPONENTTIKOHTAISET LAATUDOKUMENTOINTI
Jokainen pääkomponentti sisältää:
Materiaalitodistukset(3.1 tai 3.2 standardin EN 10204 mukaan)
Hitsausprosessin pätevyys(WPQR)
-Tuhoamattomat testiraportit
Mittatarkastusraportit
Tehtaan vastaanottotestiprotokollat
CE:n perustamisilmoitus

Luonnos

Pääasiallinen tekninen

Edut
1. Suunnittelu ja suorituskyvyn ylivoima
| Etu | Tekninen toteutus | Vaikutus |
|---|---|---|
| Tarkkuustekniikka | FEA-optimoidut laatikkopalkit (L/1000 taipuma), laser-kohdistetut komponentit (±1 mm toleranssi) | Erittäin-sujuva toiminta, minimaalinen tärinä, pidempi komponenttien käyttöikä |
| Ennustettava suorituskyky | Tilastollinen prosessiohjaus, komponenttien sovitus, järjestelmäintegraatio | Johdonmukainen toiminta eritelmien mukaisesti koko elinkaaren ajan |
| Kehittynyt liikeohjaus | VFD:t kaikissa liikkeissä CANbus-synkronointiin, heilahtelun esto-algoritmeihin{0} | Tarkka sijainti (±2 mm), iskut{1}}vapaa kuormankäsittely |
| Ylivoimainen pitkäikäisyys | Ensiluokkaiset materiaalit (S355J2+N), korroosiosuojaus (C5-M), tarkkuuslaakerit | 30-40+ vuoden suunnittelun käyttöikä yli 90 %:lla |
2. Turvallisuus ja luotettavuus
Monikerroksiset turvajärjestelmät:
• Ensisijainen: Kuormanrajoittimet (2-kanavaiset), rajakytkimet (magneettiset)
• Toissijainen: Alinopeuden tunnistus, hätäpysäytys (luokka 0/1)
• Kolmannen asteen: Rakenteellinen ylikuormitussuoja, -törmäyksenestojärjestelmät
Epäonnistunut-Turvallinen suunnittelu: Kaksi itsenäistä jarrua, redundantit PLC:t, turvallisuus{0}}luokitellut komponentit (SIL2/PLd)
Ennakoiva huolto: Integroidut anturit (värinä, lämpötila, kuluminen) pilvianalyysillä
Dokumentoitu luotettavuus: MTBF >5 000 tuntia, 99,5 %+ käytettävyys jatkuvassa käytössä
3. Toiminnan tehokkuus
| Tehokkuusalue | Eurooppalainen teknologia | Tulos |
|---|---|---|
| Energiatehokkuus | Regeneratiiviset VFD:t (syötetään 20-30 % takaisin verkkoon), IE4-moottorit, LED-valaistus | 40-60 % pienemmät energiakustannukset verrattuna perinteisiin nostureihin |
| Huoltotehokkuus | Keskitetty voitelu, nopea{0}}komponenttien vaihto, diagnostiikkaportit | 50 % vähemmän huoltoaikaa, 70 % vähemmän suunnittelemattomia pysähdyksiä |
| Avaruuden optimointi | Kompakti muotoilu, korkeat koukut, minimaalinen taipuma | Suurin käytettävissä oleva lattia/korkeustila |
| Nopeus ja tuottavuus | Optimoidut kiihtyvyysprofiilit, samanaikaiset liikkeet | 15-25 % nopeammat sykliajat |
4. Taloudelliset edut
Korkeampi jäännösarvo: 60-70 % 10 vuoden jälkeen vs. . 20-30 % tavallisissa nostureissa
Vakuutusedut: 20–40 % pienemmät maksut sertifioitujen turvajärjestelmien ansiosta
Säännösten noudattaminen: Ei nolla{0}}vaatimustenvastaisuuden riskiä Euroopan markkinoilla
5. Teknologinen johtajuus
Digitaalinen integraatio: OPC UA, MQTT rajapinnat Industry 4.0 -integraatioon
Älykkäät ominaisuudet:
• Digitaalinen Twin: Virtuaalinen malli simulointiin ja optimointiin
• Ennakoiva analytiikka: AI-vetoinen vikaennuste
• Etädiagnostiikka: Suojattu valmistajan pääsy vianmääritystä varten
Tulevaisuuden-tarkistus: Modulaarinen rakenne mahdollistaa tekniikan päivitykset
Sovellus:
1. Automotive & Advanced Manufacturing
Autojen kokoonpanolinjat
Vaatimukset: Suuri tarkkuus (±2 mm), puhdas toiminta, 24/7 luotettavuus
Euroopan edut: Tärinää{0}}vaimennettuja vaunuja, absoluuttiantureita, valkoisen huoneen versioita
Erityiset käyttötarkoitukset:
• Runko-valkoinen-käsittely: Tarkka{0}}asemointi hitsausasemille
• Akun tuotanto: Puhdastilanosturit litium-ionikennojen käsittelyyn
• Maaliliikkeet: Räjähdyssuojatut{0}}nosturit erikoisviimeistelyllä
Ilmailun valmistus
Sovellukset: Siipien kokoonpano, rungon liittäminen, moottorin käsittely
Kriittiset tarpeet: Mikro-asemointi (±0,5 mm), heilumisen esto-, muuttuvan geometrian käsittely
Eurooppalaiset ratkaisut:
• Aktiivinen kuormanhallinta: Laskuri{0}}massajärjestelmät herkille komponenteille
• 6-akselinen asemointi: Yhdistetty silta/vaunu/nostin/kierto/kallistussäätö
• Hiilikuitukäsittely: Staattiset{0}}dissipatiiviset järjestelmät
2. Energia ja raskas teollisuus
Sähköntuotanto
| Kasvin tyyppi | Sovellus | Eurooppalaisia ominaisuuksia |
|---|---|---|
| Ydinvoima | Polttoainesauvan käsittely, huolto | SIL3-turvajärjestelmät, seisminen luokitus, säteilynkestävät materiaalit |
| Lämpö | Hiilen/biomassan käsittely | Tehokas{0}}kahmarit (FEM 8m), pöly-eristys, automaattinen sekoitus |
| Hydro | Turbiinin huolto | Suuri{0}}kapasiteetti (500T+), tarkka lasku, kaukokäyttö |
Teräs & Metallit
Romutehot: 24/7 käyttö 50T+ magneetilla tai tartuntakäsittelyllä
Alumiinisulattimet: Kuuman metallin käsittely (jopa 400 astetta) lämpösuojauksella
Erikoisominaisuudet:
• Kipinä{0}}kestäväkomponentit räjähdysvaarallisiin tiloihin
• Korkean{0}}syklin suunnittelujatkuvaan valusovelluksiin
• Automaattinen varastonhallintaRFID-seurannalla
3. Logistiikka ja infrastruktuuri
Satamat ja intermodaaliterminaalit
Konttien käsittely: Levitysnosturit automaattisilla twistlock-järjestelmillä
Bulkkiterminaalit: Tartuntanosturit automaattisella varastonhallinnalla
Euroopan edut:
• Tuulenpitävä{0}}rakenne: EN 13001-2 -vaatimustenmukaisuus 150 km/h tuulelle
• Suolaisen veden korroosiosuojaus: C5-M pinnoite, ruostumattomat komponentit
• Etäkäyttö: Operaattorikeskukset VR-integraatiolla
Rautatie ja liikenne
Veturien huolto: -siltanosturit moottorin käsittelyyn
Tunnelin rakentaminen: Segmenttien käsittely millimetrin tarkkuudella
Sillan rakentaminen: Lanseerataan portaalit synkronoidulla moni{0}}nosturin ohjauksella
4. Prosessiteollisuus
Kemia ja farmaseuttiset tuotteet
Puhdashuonesovellukset: Rakenne ruostumatonta terästä (AISI 316L), IP65 tiiviste
Vaaralliset alueet: ATEX{0}}sertifioidut täydelliset paketit (vyöhyke 1/21)
Tarkkuusominaisuudet:
• Tärinän eristys: Ilma-jousitetut nostimet herkkiin prosesseihin
• Saastumisen valvonta: Sileät pinnat, ylipainekotelot
• Painonjako: Integroidut punnituskennot 0,1 % tarkkuudella
Ruoka ja juoma
Hygieeninen suunnittelu: USDA/FDA-yhteensopivat materiaalit, helposti{0}}puhdistettavat pinnat
Automaatio: Täysin automatisoitu kuormalavojen/laatikoiden käsittely näköjärjestelmillä
Lämpötilavyöhykkeet: Pakastinsovellukset (-40 astetta), joissa on kylmänkestäviä komponentteja
5. Erikoissovellukset
Tutkimus ja korkea{0}}teknologia
Hiukkaskiihdyttimet: Ei--magneettiset nosturit (alumiinirakenne)
Puolijohde Fabs: Tärinäluokka VC-D/E, ESD-suojaus
Observatoriot: Ultra{0}}sujuva liike teleskoopin osille
Katastrofiapu ja erikoiskäsittely
Ydinvoiman käytöstä poistaminen: Kaukokäyttöiset{0}}nosturit kamerajärjestelmillä
Taide- ja museokäsittely: Mikro-nopeudensäädin (0,1 m/min), ilmastointi
Laivanrakennus: Pukkinosturit 1000T+ kapasiteetilla lohkokokoonpanoon
Nosturituotantoa menettelyä
Vaihe 1: Suunnittelu ja suunnittelu
Tämä on perustava vaihe ennen minkään fyysisen työn aloittamista.
Asiakasvaatimusten analyysi:Insinöörit tarkistavat erityisvaatimukset: kapasiteetti (esim. 32/5 tonnia), jänneväli, nostokorkeus, käyttöluokka (esim. A5, A6) ja mahdolliset erityistarpeet (esim. räjähdyssuojattu, korkean lämpötilan ympäristö).
Rakennesuunnittelu:CAD-ohjelmiston (Computer{0}}Aided Design) avulla insinöörit suunnittelevat pääkannattimet, päätyvaunut ja vaunun rungon. Finite Element Analysis (FEA) -analyysiä käytetään usein simuloimaan jännitystä, taipumaa ja dynaamisia kuormia, jotta rakenne optimoidaan lujuuden ja painon mukaan.
Mekaaninen ja sähköinen suunnittelu:Tämä sisältää käyttöjärjestelmien (moottorit, vaihteistot, pyörät), nostomekanismin ja täydellisen sähköisen ohjausjärjestelmän valinnan ja suunnittelun paneeleilla, taajuusmuuttajalla (VFD) ja turvalaitteilla.
Materiaaliluettelon (BOM) luominen:Yksityiskohtainen luettelo kaikista raaka-aineista (teräslevyt, profiilit) ja ostetuista komponenteista (nostin, moottorit, jarrut, vaijeri, pyörät) luodaan.
Vaihe 2: Raaka-aineiden ja komponenttien hankinta
Teräslevyt ja -profiilit:Laadukkaat-teräslevyt (tyypillisesti Q235B tai Q345B kiinalaisten standardien mukaan, vastaavat S235JR/S355JR) hankitaan vaadituissa mitoissa ja paksuuksissa.
Ostetut komponentit:Kriittiset komponentit hankitaan tunnetuilta toimittajilta. Näitä ovat:
Nostinyksikkö (voidaan valmistaa-talossa tai ostaa)
Sähkömoottorit silta- ja vaunumatkoille
Alennusvaihteet
Pyörät ja akselit
Jarrut
Sähkökomponentit (ohjaimet, kontaktorit, rajakytkimet, VFD:t, kaapelointi)
Laakerit
Vaihe 3: Pääteräksen valmistus ja koneistus
Tämä on valmistusprosessin ydin.
1. Pääpalkin valmistus:
Leikkaus:Teräslevyt leikataan haluttuun kokoon ja muotoon CNC-plasma- tai polttoleikkauskoneilla korkean tarkkuuden saavuttamiseksi.
Verkko/laipan valmistelu:Pystysuorat uumalevyt ja vaakasuorat ylä-/alalaippalevyt valmistetaan. Pitkillä jänteillä palkit suunnitellaan usein kapenevaksi "I-palkki"-profiiliksi (keskeltä leveämpi) lujuus---painosuhteen optimoimiseksi.
Asennus ja hitsaus:Palkit on koottu suuriin jigeihin suoruuden ja oikean kallistuksen varmistamiseksi (esiasetettu ylöspäin{0}}mutka, joka estää taipuman kuormituksen alaisena). Tämä on kriittinen askel. Submerged Arc Welding (SAW) -kaarihitsausta käytetään yleisesti sen syvän tunkeutumisen ja laadukkaiden ja yhtenäisten pitkien saumojen -hitsausten vuoksi.
Stressiä lievittävä:Hitsauksen jälkeen pääpalkeille tehdään usein jännitystä lieventävä lämpökäsittely suuressa uunissa. Tämä prosessi poistaa hitsauksen aikana syntyneet sisäiset jännitykset, mikä estää tulevia vääristymiä ja varmistaa mittavakauden.
Koneistus:Päätyvaunujen ja vaunukiskojen liitospinnat koneistetaan höylällä tai jyrsinkoneella, jotta saadaan täysin tasainen ja tasainen pinta.
2. Päätyvaunun (rekka-auton) valmistus:
Päätyvaunut on valmistettu teräsprofiileista ja -levyistä.
Niissä on pyörät, käyttömoottorit ja vaihteistot sillan liikettä varten.
Akselivälit on porattu ja koneistettu tarkkoihin toleransseihin, jotta varmistetaan oikea kohdistus ja että kaikki pyörät koskettavat kiitotien kiskoja.
Vaihe 4: Mekaaninen kokoonpano
1. Sillan kokoonpano:
Kaksi pääpalkkia on sijoitettu rinnakkain toistensa kanssa ja yhdistetty päätyvaunuihin lujilla -pulteilla tai hitsaamalla, jolloin muodostuu täydellinen siltarakenne.
Thevaunun kiskoton tarkasti kohdistettu ja pultattu pääpalkkien yläosaan.
2. Vaunun runkokokoonpano:
Vaunun runko kootaan ja sen pyörät, käyttövoimat ja päänostoyksikkö (mukaan lukien vaijerirumpu, moottori, vaihdelaatikko ja koukkulohko) asennetaan siihen.
3. Käyttöjärjestelmän asennus:
Ajokäyttöyksiköt (moottori, vaihteisto, kytkin) asennetaan päätyvaunuihin (siltaliikettä varten) ja vaunun runkoon (vaunun liikkeelle).
Kaikki mekaaniset osat on kohdistettu kiinnittymisen ja ennenaikaisen kulumisen estämiseksi.
Vaihe 5: Sähköjärjestelmän asennus
Kaapelin kelausjärjestelmä:Nosturin päävirtalähde (esim. johdinkangot tai festoonjärjestelmät) asennetaan siltapalkkia pitkin.
Ohjauspaneelin asennus:Pääohjauspaneeli, VFD:t ja muut sähkökomponentit asennetaan suojattuun koteloon, yleensä siltapalkkiin.
Johdotus:Kaikki moottorit, jarrut, rajakytkimet ja turvalaitteet on johdotettu sähkökaavion mukaisesti.
Käyttäjän ohjausasema:Riippuva ohjausasema (riitetty nosturiin) tai radiokaukosäädin on kytketty ja testattu.
Vaihe 6: Pintakäsittely ja maalaus
Pinnan valmistelu:Koko nosturin rakenne puhalletaan-myllyhilseen, ruosteen ja hitsauskuonan poistamiseksi, jolloin saadaan puhdas, karkea pinta optimaalista maalin tarttumista varten.
Pohjustus:Ruoste{0}}estävä pohjamaali levitetään välittömästi puhalluksen jälkeen hapettumisen estämiseksi.
Maalaus:Levitetään useita kerroksia korkealaatuista-teollista emalimaalia. Väri on usein asiakkaan toiveiden tai vakiotehdaskäytännön mukainen (esim. kansainvälinen oranssi/keltainen näkyvyyden vuoksi). Maalausprosessi suojaa nosturia korroosiolta teollisuusympäristöissä.
Vaihe 7: Factory Acceptance Testing (FAT)
Täysin koottu nosturi testataan ennen kuljetusta varten purkamista.
Silmämääräinen tarkastus:Mittojen, hitsin laadun ja kokoonpanon tarkastus.
Ei-kuormitustestiä:Nosturin, vaunun ja nostimen ajaminen kaikkiin suuntiin varmistaakseen kaikkien säätimien ja rajakytkimien sujuvan toiminnan, oikean nopeuden ja toimivuuden.
Staattinen kuormitustesti:Nostin nostetaan koekuormalla25 % suurempi kuin nimelliskapasiteetti(FEM/ISO-standardien mukaan). Kuormaa pidetään 10-15 minuuttia, jotta voidaan tarkistaa rakenteelliset muodonmuutokset, hitsin eheys ja jarrun kestokyky.
Dynaaminen kuormitustesti:Nosturia käytetään koekuormalla10 % suurempi kuin nimelliskapasiteetti. Kaikki liikkeet on testattu suorituskyvyn varmistamiseksi dynaamisessa rasituksessa.
Sähköturvallisuustestit:Kaikkien hätäpysäytysten ja turvapiirien eristysvastus, maadoituksen jatkuvuus ja asianmukainen toiminta tarkistetaan.
Vaihe 8: Purkaminen, pakkaus ja toimitus
FATin ohituksen jälkeen nosturi puretaan huolellisesti kuljetettaviin osiin (pääkannattimet, päätyvaunut, vaunu, sähköpaneelit).
Kaikki komponentit on pakattu ammattimaisesti ja suojattu kuljetuksen aikana tapahtuvilta vaurioilta.
Ne toimitetaan asiakkaan toimipisteeseen, jossa tekniset miehistöt kokoavat ja asentavat ne.

Työpajan näkymä:
Yritys on asentanut älykkään laitehallintaalustan ja asentanut 310 sarjaa (sarjaa) käsittely- ja hitsausrobotteja. Suunnitelman valmistumisen jälkeen sarjoja (sarjoja) tulee olemaan yli 500 ja laitteiden verkottumisaste saavuttaa 95 %.. 32 hitsauslinjoja on otettu käyttöön, 50 suunnitellaan asennettavaksi ja koko tuotelinjan automaatioaste on saavuttanut 85 %.


Suositut Tagit: eurooppalaiset kaksoispalkkeiset siltanosturit, Kiina eurooppalaiset kaksoispalkkisten siltanosturien valmistajat, toimittajat, tehdas
Saatat myös pitää



Lähetä kysely