


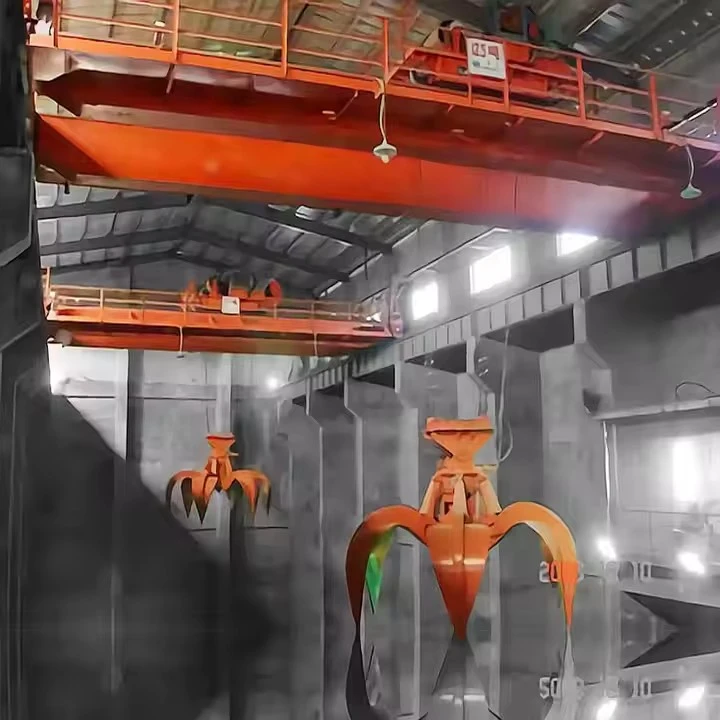


Double Beam Grab Bucket Bridge nosturi
Tuotteen kuvaus
Mitä ovat Double Beam Grab Bucket -siltanosturit?
A Double Beam Grab Bucket Bridge nosturion kahdella pääpalkilla (palkilla) varustettu kattonosturi, joka kulkee kiskoilla lahden tai pihan ylittävän sillan varrella. Se on varustettu erikoistuneellanappaa ämpäri(kutsutaan myös simpukkakauhaksi) irtotavaran käsittelyyn.
Se ontyöhevonen irtotavaraa vartenteollisuudenaloilla, kuten satamissa, voimalaitoksissa, terästehtaalla ja romutehoilla.
Tärkeimmät edut
Korkea tehokkuus:Täysin koneellinen, nopea pyöräily suuriin{0}}volyymien siirtoon.
Monipuolisuus:Yksi nosturi voi palvella useita pisteitä (varasto, siirtoasema, käsittelylinja).
Tilan käyttö:Käyttää ylätilaa vapauttaen maan varastointia ja ajoneuvoja varten.
Vähennetty työvoima:Minimoi tai eliminoi etukuormaajien,{0}}kaivukoneiden ja manuaalisen työn tarpeen.
Kotelon ominaisuudet:Voidaan sijoittaa rakennukseen tai käyttää ulkona.
Suunnittelun näkökohdat ja valintatekijät
Sellaista nosturia määritellessään insinöörien on otettava huomioon:
| Tekijä | Pohdintoja |
|---|---|
| Kapasiteetti | Kouran paino + nostetun materiaalin enimmäispaino. (esim. 10 tonnin nosturi, jossa on 2 tonnin koura=8-tonninen hyötykuorma). |
| Span | Kiitotien kiskojen välinen etäisyys. Määrittää sillan suunnittelun ja hinnan. |
| Tehtäväluokka | Kuinka intensiivisesti sitä käytetään (esim. FEM/ISO M6, M7 tai M8 raskaaseen jatkuvaan{5}}käyttöön). |
| Ohjausjärjestelmä | Ohjaamo-ohjattu(kuljettaja nosturin ohjaamossa) taiRadion kaukosäädin(operaattori maassa). |
| Ympäristö | Sisällä, ulkona, syövyttävä (suolavesi), räjähtävä (hiilipöly) tai korkea/matala lämpötila. |
| Tartunnan tyyppi ja koko | Sopii materiaalin tiheyteen, kokkareiden kokoon ja hankauskykyyn. |
| Sähkökomponentit | Variable Frequency Drives (VFD) takaavat sujuvan liikkeen ja tarkkuuden. |
Yhteenveto
Pohjimmiltaan aDouble Beam Grab Bucket Bridge nosturion asuuri{0}}teho, teollisuus-mittakaavassa kiskoilla oleva robottikäsi. Sen kaksinkertainen-palkkirakenne antaa sille kestävyyden raskaille kuormille ja leveille jänneväleille, kun taas kauha muuttaa sen yksinkertaisesta nostimestatarkkuus irtotavaran käsittelyjärjestelmä. Kyseessä on suuri pääomasijoitus, joka on suunniteltu automatisoimaan ja virtaviivaistamaan raaka-aineiden liikkeen ydinlogistiikkaa.
Ydinkomponentit: Laakeri, Vaihteisto, Moottori, Pumppu
Alkuperäpaikka: Henan, Kiina
Takuu: 1 vuosi
Paino (KG): 2000 kg
Lähtevän videon{0}}tarkastus: Mukana
Koneen testausraportti: Toimitettu
Suunnittelu: Kaksoispalkki
Tehokkuus: korkea hyötysuhde
Toimintanopeus: Nopea toiminta
Vakaus: Anti{0}}heilahdustoiminto
Väri: Valinnainen
Virtalähde: 110V/220V/230V/380V/440V, räätälöity
Etäisyys: 7,5-31,5 m

Kuvat ja komponentit
1. Siltarakenne ja pitkä matkajärjestelmä
Tämä on ensisijainen runko, joka siirtää koko nosturin rakennusta tai pihaa pitkin.
Pääpalkit (kaksoispalkit):Kaksi ensisijaista, yhdensuuntaista kantavaa-palkkia. Tyypillisesti vankkalaatikkopalkit(hitsatut teräslaatikot) takaavat erinomaisen vääntöjäykkyyden ja -lujuuden, ja ne kestävät suuria matkoja (30–100 m+). Ne tukevat vaunua, nosturia ja täyttä kuormaa.
Pääteautot:Pyörälliset kokoonpanot siltapalkkien kummassakin päässä. Jokainen päätetrukki sisältää:
Pyörät (matkapyörät):Kaksi tai useampi kaksoislaipallinen{0}}teräspyörä, jotka kulkevat kiitotien kiskoilla.
Akselit ja laakerit:Pyörien tukemiseen.
Vetolaite (käyttöisille päätytrukeille):Sisältääsillan käyttömoottori, alennusvaihteisto, jarru, ja kytkin yhden tai useamman pyörän käyttämiseen.
Bridge Drive:Yleensä 2 tai 4 moottoria (yksi tai kaksi per päätetrukki) synkronoitua liikettä varten.Variable Frequency Drives (VFD)ovat vakiona tasaisen kiihtyvyyden, tarkan paikantamisen ja mekaanisen rasituksen vähentämisen kannalta.

2. Kärry & Cross Travel System
Yksikkö, joka kantaa nostinta ja kulkee kohtisuorassa sillan liikettä vastaan.
Vaunun runko:Jäykkä teräsrunko, joka kulkee pääpalkkien päälle asennetuilla kiskoilla.
Vaunun pyörät ja kiskot:Pyörät (yleensä 4 tai 8), jotka kulkevat pääpalkkien yläosaan kiinnitetyillä vaunukiskoilla.
Kärryn ajo:Koostuukäyttömoottori(t), vaihdelaatikko, jarrut ja vetopyörätsiirtääksesi vaunua edestakaisin nosturin jänteen poikki.
Puskuri ja puskuri:Iskunvaimennuslaitteet-vaunun rungon päissä estämään yli-matkavaurioita.
 |
 |
3. Nosto- ja tarraimen toimintamekanismi
Nosto- ja tarttumistoiminnon sydän. Tartuntakauhanosturille tämä on monimutkaisempi kuin tavallinen koukkunosturi.
Päänostinyksikkö:Ensisijainen vinssi kahmarin nostamiseen ja laskemiseen.
Nostimen moottori:Suuri-vääntömomentti, raskas-sähkömoottori.
Nostovaihdelaatikko:Vähentää moottorin nopeutta tehokkaan nostomomentin saavuttamiseksi.
Nostorumpu:Suuri terässylinteri, jonka ympärillänostovaijeritovat haavoitetut. Rummussa on koneistetut urat ohjaamaan köyttä.
Nostojarru:Vikaturvallinen, jousitettu{0}}sähköisesti vapautettu pitojarru. Se kytkeytyy automaattisesti päälle, jos virta katkeaa.
Köyden vetäminen:Vaijereiden erityinen järjestely rummusta, ylilyhteitä(hihnapyörät), alas kouraan.
 |
 |
Tartun toimintamekanismi:Tämä vaihtelee tartuntatyypin mukaan.
4-köysi (köysikäyttöinen) tartunta:
Lisänostin (sulkeva nostin):Toinen, itsenäinen vinssi (omalla moottorilla, vaihteistolla, rummulla ja jarrulla), joka on omistettu kahlanleukojen avaamiseen ja sulkemiseen. Sen köydet on kytketty kahmarin sulkumekanismiin.
Moottoroitua kahmaria varten:
Virtakaapelin kela:Jousi- tai moottorikäyttöinen-kaapelikela syöttää sähköä kahmarin sisäiseen moottoriinriippuva kaapeli.
Tartu moottori:Kahmarin pään sisällä oleva sähkömoottori ajaa suoraan leukoja hammaspyörän kautta.

4. Tartuntakauhan (simpukka) kokoonpano
Erikoistunut pääte{0}}efektori.
Pää (tai kuori):Keskikotelo, jossa on leukojen saranamekanismi. Onnostokorvakkeetliittämistä varten nostoköysiin.
Leuat (tai kuoret):Kaksi (tai joskus useampia) saranoitua puolikasta, jotka kaiveutuvat materiaaliin. Ne ovat erittäin raskaita, ja ne on usein vuorattu kulutusta kestävällä-teräksellä tai kulutusta kestävällä kovapinnoitteella.
Saranatapit ja holkit:Raskaat{0}}tapit, joiden avulla leuat voivat kääntyä.
Moottorikäyttöisille kahveille:Sisäinen vaihdelaatikko, moottori ja vivustojärjestelmä leukojen avaamiseen/sulkemiseen.
Rope Grabs:Köydet ja nivelet, jotka muuttavat köyden vedon leuan liikkeeksi.

5. Sähkö- ja ohjausjärjestelmä
Nosturin hermosto ja aivot.
Päävirtalähde:
Festoon-järjestelmä / kaapelikela:Toimittaa 3-vaiheisen vaihtovirran liikkuvalle sillalle. Akaapelikelataiköynnös(yläpuolella liukuva kaapeliteline) käytetään.
Päävirtakatkaisija/eristin:Turvallisuuden vuoksi ja irrota.
Ohjaamo tai kaukosäädin:
Ohjaamo:Suljettu, usein ilmastoitu{0}}hytti, joka on ripustettu vaunuun tai sillalle. Sisältää:
Kaukosäädinjärjestelmä:Nykyään yleisempää. Operaattori käyttää aradio kaukosäädin(riipus tai vyö{0}}lähetin) takaa täydellisen liikkumisvapauden ja näkyvyyden maassa.

Ohjauspaneeli/kaapit:Sisällytä ohjelmoitava logiikkaohjain (PLC), kontaktorit, VFD:tja suojareleet.
Komentolaitteet: Pääohjaimettaiohjaussauvat(yleensä kaksi: yksi silta-/kärryajoa varten, yksi nostin/tarraimen toimintaa varten).
Turva- ja rajoituslaitteet:
Rajakytkimet:Matkan -pääte-sillalla, vaunulla ja nostimella.
Törmäyksenestojärjestelmät-:Anturit estävät samalla kiitotiellä olevia nostureita osumasta toisiinsa.
Lataushetken ilmaisin (LMI):Valvoo kuorman painoa ja tarjoaa -ylikuormitussuojan.
Tuulimittari:Ulkonosturit mittaavat tuulen nopeuden ja voivat laukaista hälytyksiä tai automaattisen{0}}sammutuksen.
Hätäpysäytyspainikkeet:Sijaitsee useissa strategisissa pisteissä.

6. Tukiinfrastruktuuri
Kriittiset, usein kiinteät komponentit.
Kiitotiejärjestelmä:
Kiitotien palkit:Raskaat teräksiset I-palkit tai valmistetut palkit, jotka tukevat nosturin kiskoja. Ne asennetaan rakennuspilareihin tai erilliseen portaalirakenteeseen.
Nosturin kiskot:Tarkkuusteräskiskot (esimAISCtaiCRprofiilit) kiinnitetty kiitotien palkkeihin nosturin pyörien ajamista varten.
Kiskot ja kiinnikkeet:Kiinnitä kisko palkkiin.

Keräimet (ohjaam{0}}käyttöisille nostureille):
Johtimet / kiskot:Kiitotien varrella kulkevat eristetyt sähköistetut tangot.
Kengänkeräilijät:Nosturin jousikuormitteiset-kengät, jotka liukuvat johdintankoja pitkin ottamaan tehoa sillan ajoa varten.

Luonnos

Pääasiallinen tekninen

Edut
1. Rakenteelliset ja suorituskyvyn edut
Suuri kuormituskyky ja vakaus: Kaksoispalkkirakenne tarjoaa erinomaisen vääntöjäykkyyden ja kuorman jakautumisen mahdollistaen 5 - 500+ tonnin kapasiteetin minimaalisella taipumalla
Pitkä jänneväli: Kantavuus 20-120 metriä ilman välitukia, maksimoi käyttökelpoisen lattia-/pihatilan
Raskas{0}}kestävyys: Rakennettu jatkuvaan käyttöön (FEM/ISO M7-M8 käyttöluokat) ja käyttöikä 20-30+ vuotta
Tarkkuusohjaus: Nykyaikaiset VFD-asemat mahdollistavat tasaisen kiihtyvyyden ja tarkan paikantamisen (±10 mm tarkkuus)
2. Toiminnan ja tehokkuuden edut
Täydellinen materiaalinkäsittelysykli: Yksi järjestelmä suorittaa nouto-, kuljetus- ja purkutoiminnot
Korkea suorituskyky: Pyöräilyajat niinkin alhaiset kuin 2-3 minuuttia (esim. 25 tonnin kahmarit liikkuvat 500+ tonnia/tunti)
Automaatio valmis: Helposti integroitavissa PLC-järjestelmiin, RFID- ja punnitusjärjestelmiin puoli-/täysautomaatioon
Alennetut työvoimakustannukset: Yksi operaattori korvaa useita etu{0}}kuormaajia ja niiden operaattorit
Kaikki-sään käyttö: Voi toimia olosuhteissa, joissa pyörillä varustetut laitteet eivät toimi (sade, lumi, äärimmäiset lämpötilat)
3. Taloudelliset ja ympäristöhyödyt
Pienemmät käyttökustannukset: Sähkö maksaa tyypillisesti 40-60 % vähemmän kuin diesellaitteet siirrettyä tonnia kohden
Minimaalinen maajalanjälki: Käyttää yläpuolista tilaa pitäen maa-alueet vapaana varastointia ja liikennettä varten
Vähemmän roiskeita ja pölyä: Suljetut siirtopisteet ja valvottu tyhjennys minimoivat materiaalihäviön ja pölyn muodostumisen
Energian talteenotto: Nykyaikaiset regeneratiiviset käyttölaitteet voivat syöttää jarrutusenergiaa takaisin verkkoon
Matala huolto: Yksinkertainen pyörä/kisko-liitäntä verrattuna monimutkaisiin hydraulijärjestelmiin liikkuvissa laitteissa
4. Turvallisuus ja monipuolisuus
Luonnostaan turvallisempaa: Erottelee ihmisen ja koneen; kuljettaja työskentelee suojatusta ohjaamosta tai turvalliselta etäisyydeltä
Useita tartuntavaihtoehtoja: Pika{0}}muutosjärjestelmät mahdollistavat erilaiset tarraimet eri materiaaleille
Mukautuva ulkoasu: Voi palvella useita nouto- ja poistopisteitä suurella alueella
Katastrofin kestävä: Korotettu rakenne suojaa tulvilta ja maanpinnan -tason vaaratilanteilta
Sovellus:
1. Energia-ala
| Sovellus | Tyypilliset materiaalit | Erikoisominaisuudet |
|---|---|---|
| Hiilen käsittely(voimalat) | Kivihiilen-ajo-, pesty kivihiili | Pölynkestävät |
| Biomassa kasvit | Puuhake, pelletit, maatalous{0}}jätteet | Korroosiosuoja, kipinä{0}}kestävä rakenne |
| Hukkaa-energiaksi- | MSW, RDF, SRF | Suljetut hytit HEPA-suodatuksella, vahvistetut kahmarit sekajätteelle |
2. Portit ja massaterminaalit
| Sovellus | Mittakaava | Kokoonpano |
|---|---|---|
| Laivan purkaminen | 500-5000 TPH | Portaalityyppinen pitkä ulottuvuus, laivan paikannusjärjestelmät |
| Varaston hallinta | 50 000-500 000 tonnin paalut | Kisko{0}}asennettu pinoamis-/talteenottoautomaatio |
| Uudelleenlaivaus | Laivojen/kuorma-autojen/rautateiden välillä | Korkea{0}}jaksokäyttö, nopea tarranvaihto |
3. Metallit ja kaivosteollisuus
| Sovellus | Materiaalin ominaisuudet | Nosturin vaatimukset |
|---|---|---|
| Romutehot | Tiheä, hankaava, epäsäännöllinen | Raskaat{0}}kahmarit (5-50 tonnia), magneettivaihtoehdot, vahvistetut rakenteet |
| Malmin käsittely | Korkea tiheys, hankaava | Kulutusta-kestävät vuoraukset, suuri-kapasiteetti (jopa 100 tonnin kahmarit) |
| Kuonan käsittely | Kuumat materiaalit (jopa 400 astetta) | Lämpösuojat, erikoisseokset, vesi{0}}jäähdytetyt komponentit |
4. Rakennusmateriaalit ja kemikaalit
| Teollisuus | Käsitellyt materiaalit | Erityisiä huomioita |
|---|---|---|
| Sementti | Klinkkeri, kalkkikivi, kipsi | Pölyräjähdyssuoja, tarkat annostelujärjestelmät |
| Aggregaatit | Hiekka, sora, kivimurska | Kulutussuoja,{0}}suuren volyymin käsittely |
| Lannoitteet | Urea, potaska, fosfaatit | Korroosiosuoja, kosteus{0}}herkkä käsittely |
| Vilja & Ruoka | Vehnää, maissia, soijapapuja | Elintarvikkeiden-standardit, räjähdyssuojattu-suunnittelu |
5. Erikoissovellukset
Dam & River Management: Ruopattujen materiaalien käsittely, sedimentin poisto
Katastrofivastaus: Roskien raivaus, nopea materiaalin siirto
Kierrätyslaitokset: Irtotavaroiden lajittelu ja siirto
Valimot: Koksin, hiekan ja valukappaleiden käsittely
Nosturituotantoa menettelyä
VAIHE 1: TEKNISET TIEDOT JA SUUNNITTELU
1.1 Käsitteellinen ja yksityiskohtainen suunnittelu
Asiakkaan teknisten tietojen tarkistus: Kapasiteetin, jännevälin, käyttösuhteen, käsitellyn materiaalin ja ympäristöolosuhteiden analyysi.
CAD-mallinnus: Koko nosturijärjestelmän 3D-mallinnus (ohjelmistolla, kuten SolidWorks, Tekla tai AutoCAD Inventor).
Rakenneanalyysi: Finite Element Analysis (FEA) simuloida jännityksiä, taipumia ja dynaamisia kuormituksia palkeissa, päätytrukeissa ja vaunuissa.
Mekaaninen ja sähköinen suunnittelu: Moottoreiden, vaihdelaatikoiden, jarrujen valinta sekä ohjausjärjestelmien ja kytkentäkaavioiden suunnittelu.
Materiaaliluettelon (BOM) sukupolvi: Kattava luettelo kaikista raaka-aineista, ostetuista komponenteista ja vakioosista.
1.2 Hankinnat ja logistiikka
Raaka-aineiden tilaus: Teräslevyjen (S355JR, Q345B), profiilien ja takeiden hankinta pääpalkkiin.
Ostetut komponentit: Standardoitujen tuotteiden hankinta (pyörät, laakerit, moottorit, vaihteistot, VFD:t, PLC:t, vaijerit, sähköpaneelit).
Grab Kauhan valmistus/hankinta: Koura voidaan rakentaa -talon sisällä erikoiskomponenttina tai hankkia omistetulta kahmarivalmistajalta.
VAIHE 2: PÄÄOSIEN VALMISTUS
2.1 Pääpalkin valmistus (ydinprosessi)
Tämä on kriittisin valmistustoiminto, joka tehdään tyypillisesti erityisellä tuotantolinjalla.
Vaihe 1: Teräslevyn valmistelu
Räjäytystyöt: Levyt puhdistetaan ja niille annetaan suojapohjamaali.
CNC-leikkaus: Levyt leikataan tarkkaan muotoon CNC-plasma- tai oksi{0}}polttoaineleikkauskoneilla. Viistot hitsausta varten valmistetaan.
Vaihe 2: Verkko- ja laippa-alakokoonpano
Jäykisteen hitsaus: Sisäiset pitkittäis- ja poikittaiset jäykisteet hitsataan uumalevyyn kiinnikkeessä nurjahduksen estämiseksi.
Laippahitsaus: Ylä- ja alalaippalevyt liitetään rainakokoonpanoon käyttämälläupokaarihitsaus (SAW). Tämä tehdään automaattisilla hitsauskoneilla, jotta varmistetaan syvät, yhtenäiset ja lujat hitsit.
Vaihe 3: Laatikkopalkin sulkeminen
Toinen uuma ja laippa lisätään muodostamaan täydellinen laatikkoosa.
Sarjahitsaus: Hitsaus tehdään tietyssä järjestyksessä lämpövääristymän hallitsemiseksi.
Vaihe 4: Stressin lievitys ja suoristus
Värähtelyn stressin lievitystai paikallista lämpökäsittelyä käytetään usein vähentämään sisäisiä hitsausjännityksiä.
Palkin oikaisu: Hydraulisten puristimien tai liekkioikaisun käyttäminen vääntymisen tai kallistuksen poikkeamien korjaamiseksi.
Vaihe 5: Koneistus ja poraus
Palkkien päät on koneistettu, jotta varmistetaan täydellinen, neliömäinen sovitus päätytrukkien liitäntöihin.
Reiät liitäntäpultteille porataan käyttämällä aradiaalinen poratai CNC-porakone tarkkuutta varten.
Vaihe 6: Kärrykiskon asennus
Vaunun kulkupinta on kohdistettu huolellisesti ja hitsattu tai pultattu palkin yläosaan. Tarkkuustasoja käytetään varmistamaan yhdensuuntainen kohdistus ja tasaisuus.
2.2 Kuorma-auton valmistus
Rungon hitsaus: Kuorma-auton jäykkien päätyrunkojen valmistus teräslevystä.
Pyörän kokoonpano: Paina-pyörien kiinnitys akseleille, joissa on raskaat{1}}laakerit. Akselilaatikot on asennettu runkoon.
Käyttöyksiköiden integrointi: Sillan käyttömoottori, vaihteisto ja kytkin on asennettu runkoon yhtenä kokonaisuutena.
2.3 Vaunun rungon valmistus
Samanlainen prosessi kuin palkin valmistus, mutta pienemmässä mittakaavassa. Pääpaino on jäykän alustan luomisessa, joka kantaa nostoyksiköt.
Akselivälin kiinnityspisteiden tarkka työstö on kriittinen sujuvan ajon kannalta.
2.4 Tartuntakauhan valmistus
Leikkaus ja muotoilu: Kuluvat alueet (leuat, leikkuureunat) on leikattu paksusta, kulutusta kestävästä-teräksestä (Hardox, AR400).
Asennus & Hitsaus: Leuat on saranoitu pääkokoonpanoon. Hitsaus täällä on kriittinen ja usein manuaalinenMetalli inertti kaasu (MIG)hitsaus ohjausta varten.
Koneistus: Holkkireiät ja kääntöpisteet on koneistettu sujuvaa toimintaa varten.
Dynaaminen tasapainotus(moottoroiduille kahmareille): Pyörivä kokoonpano on tasapainotettu tärinän minimoimiseksi.
VAIHE 3: MEKAANINEN ASENNUS JA MAALAUS
3.1 Esi-asennus tehtaalla (koeasennus-ylös)
Palkki-Lopeta kuorma-autoyhteys: Kaksi pääpalkkia on pultattu päätytrukkiin kokonaisen sillan muodostamiseksi. Suuntaus tarkistetaan lasereilla.
Kärry Dry Fit: Vaunun runko asetetaan palkkien päälle sopivuuden ja liikkumisen tarkistamiseksi.
Tarkoitus: Sovitusongelmien tunnistaminen ja korjaaminen- ennen purkamista maalausta ja lähettämistä varten.
3.2 Pinnan esikäsittely ja maalaus
Hiomapuhallus: Kaikki osat on puhallettu Sa 2.5 -standardin mukaisesti täydellisen puhtaan, ankkuri-profiilipinnan saavuttamiseksi.
Pohjamaalaus ja maalaus: Usean{0}}coat-järjestelmän käyttö:
Sinkki-rikas epoksipohjamaali(75-100μm) katodisuojaukseen.
Epoksivälimaali(100-150 μm) rakentamisen ja kemikaalien kestävyyttä varten.
Polyuretaani pintamaali(50-75μm) UV-kestävyyttä ja lopullista väriä varten.
Kovetus: Maalatut osat paistetaan tai ilma{0}}kovetetaan valvotussa ympäristössä.
VAIHE 4: SÄHKÖ- JA OHJAUSJÄRJESTELMIEN INTEGROINTI
4.1 Paneelirakennus
Ohjauspaneelit ja vastuskaapit on johdotettu kaavioiden mukaan.
PLC:t, VFD:t, katkaisijat ja kontaktorit on asennettu ja johdotettu.
Ohjelmiston ohjelmointi: PLC-logiikka kirjoitetaan ja VFD-parametrit asetetaan kullekin moottorille (nostin, vaunu, silta).
4.2 Päällä-Osien johdotus
Moottorit, rajakytkimet, painikkeet ja anturit on kytketty mekaanisiin kokoonpanoihin.
Feston Systemstai kaapelikelat kootaan.
Kaikki liitännät on merkitty helppoon asennusta varten-sivustolle.
VAIHE 5: TEHDASTESTAUS JA TARKASTUS (RASVA)
Ennen toimitusta suoritetaan kriittiset testit toimivuuden ja turvallisuuden varmistamiseksi.
Ei-kuorman toimintatestiä: Kaikkia liikkeitä (silta, vaunu, nostin, kahmari auki/kiinni) käytetään suunnan, nopeuden ja jarrujen toiminnan tarkistamiseksi.
Kuormitustestaus(Pakollinen turvallisuustesti):
Staattinen kuormitustesti: Nostetaan 125 % nimelliskapasiteetista (FEM/ISO-standardien mukaan) ja pidetään siitä kiinni rakenteen eheyden ja jarrujen pidon tarkistamiseksi.
Dynaaminen kuormitustesti: Nosto ja siirtäminen 110 % nimelliskapasiteetista kaikkien toimintojen testaamiseksi ylikuormitusolosuhteissa.
Turvalaitteen testi: Kaikkien rajakytkimien, hätäpysäytysten, ylikuormitussuojan ja -törmäysnestojärjestelmien tarkastus.
Sähkötarkastus: Eristysvastuksen tarkistukset, vaihekierron tarkastus ja maadoituksen jatkuvuustestit.
VAIHE 6: PURKAMINEN, PAKKAAMINEN JA TOIMITUS
Nosturi puretaan huolellisesti kuljetettaviksi moduuleiksi (palkit, päätytrukit, vaunu, koura, sähköpaneelit).
Komponentit on pakattu puisiin laatikoihin ja suojapäällysteisiin vaurioiden estämiseksi meri-/maakuljetuksen aikana.
Nostokorvakkeet ja yksityiskohtaiset kokoonpanopiirustukset on merkitty jokaiseen kappaleeseen.
VAIHE 7: ASIAKKAAN ASENNUS JA KÄYTTÖÖNOTTO (LA)
Sivuston valmistelu: Kiitotien linjauksen, kiskojen tasaisuuden ja sähkönsyötön tarkastus.
Mekaaninen pystytys: Autonostureilla komponentit nostetaan ja pultataan yhteen kokoonpanopiirustusten mukaisesti.
Sähköasennus: Kaikki johdot on kytketty paneelien, moottoreiden ja antureiden väliin.
Lopullinen kohdistus ja säätö: Pyörän suuntaukset, jarrujen säädöt ja rajakytkimien asento.
Sivuston hyväksyntätesti (SAT): Tärkeimpien FAT-testien toisto, mutta nyt asennetulla kiitoradalla, asiakkaan todistamana. Tämä on viimeinen merkkipaalu-.

Työpajan näkymä:
Yritys on asentanut älykkään laitehallintaalustan ja asentanut 310 sarjaa (sarjaa) käsittely- ja hitsausrobotteja. Suunnitelman valmistumisen jälkeen sarjoja (sarjoja) tulee olemaan yli 500 ja laitteiden verkottumisaste saavuttaa 95 %.. 32 hitsauslinjoja on otettu käyttöön, 50 suunnitellaan asennettavaksi ja koko tuotelinjan automaatioaste on saavuttanut 85 %.


Suositut Tagit: kaksoispalkkiin kauhansiltanosturi, Kiina kaksoispalkkiin kauhansiltanosturin valmistajat, toimittajat, tehdas
Pari
QZ Grab -nosturiSeuraava
QB Explosion{0}}Proof nosturitSaatat myös pitää


Lähetä kysely